English
 русский
 عربى

Изготовление металлических деталей: руководство по выбору процесса для точного производства
Контент
- 1 Допуск и объем исключают большинство маршрутов до обсуждения цены.
- 2 Сравнение пяти способов изготовления металлических деталей
- 3 Литье обеспечивает самую низкую себестоимость единицы продукции, превышающую около 3000 штук в год.
- 4 Обработка на станках с ЧПУ обеспечивает любые допуски больше, чем плюс или минус 0,05 мм.
- 5 Штамповка и изготовление листового металла Победа в производстве плоских деталей и корпусов
- 6 Четырехэтапная последовательность, которая обеспечивает сопоставимость котировок
- 7 Как изготовить металлические детали, не переплачивая: стоимость, время выполнения и доказательства
- 8 Часто задаваемые вопросы об изготовлении металлических деталей
- 8.1 Какой самый дешевый способ изготовления металлических деталей в небольших количествах?
- 8.2 При каком объеме литье становится дешевле обработки на станке с ЧПУ?
- 8.3 Какой допуск должен быть на чертеже, чтобы не переплатить?
- 8.4 Сколько времени занимает первая партия готовых металлических деталей?
Запрос на алюминиевый кронштейн диаметром 180 мм поступает с двумя отверстиями подшипников с выдержкой плюс-минус 0,02 мм, годовым объемом 800 штук и целевыми затратами, предполагающими литье под высоким давлением. Эти три ограничения не могут быть удовлетворены одним процессом, и поставщик, который утверждает обратное, сам принимает на себя доработку позже. Решение о том, как изготовлять металлические детали, — это в первую очередь решение о допусках и объеме, во вторую очередь — решение в отношении геометрии, а в последнюю очередь — переговоры о цене.
Изменение этого порядка обходится дорого. Программы, которые закупают продукцию по цене за единицу и проводят последующую проверку, обычно обнаруживают несоответствие во втором заказе на поставку, после того как инструменты были вырезаны, и в первом отчете по статье индекс технологических возможностей указан ниже 1,33.
Допуск и объем исключают большинство маршрутов до обсуждения цены.
Допуск и годовой объем вместе исключают примерно четыре из пяти возможных процессов, поэтому оба числа необходимо зафиксировать, прежде чем связаться с поставщиком.
Изготовление металла — это преобразование металлической заготовки в готовые детали посредством литья, формовки, резки, соединения или удаления материала с последующими операциями отделки, в результате которых поверхности, края и размеры печатаются.
Разброс между маршрутами большой. Литье под высоким давлением выдерживает примерно плюс-минус 0,10 мм на размер 100 мм, литье в песчаные формы - примерно плюс-минус 0,50 мм, литье по выплавляемым моделям - примерно плюс-минус 0,13 мм, штампованный лист - плюс-минус 0,25 мм поперек изгиба, а обработка на станках с ЧПУ обычно выдерживает плюс-минус 0,01 мм. Таким образом, отпечаток, требующий толщины отверстия 0,02 мм, не является отпечатком отливки. Это отливка с прикрепленной к ней механической обработкой.
Маршрут определяют четыре входных параметра: минимальные функциональные допуски, годовой и трехлетний объем, размер детали и толщина стенки, а также требования к отделке или термообработке.
Сравнение пяти способов изготовления металлических деталей
Пять маршрутов охватывают подавляющее большинство продюсерских программ, и каждому принадлежит диапазон громкости, где это рациональный выбор, а не компромисс.
| Маршрут | Достижимая толерантность | Экономический годовой объем | Инструментальные инвестиции | Основной риск |
| Литье в песок | плюс-минус 0,50 мм | от 50 до 5000 штук | от 1000 до 5000 долларов США | Пористость и шероховатая литая поверхность |
| Литье по выплавляемым моделям | плюс-минус 0,13 мм | От 500 до 20 000 штук | От 3 000 до 25 000 долларов США | Стоимость восковой модели и ограничение размера детали |
| Литье под высоким давлением | плюс-минус 0,10 мм | От 3 000 до 500 000 штук | от 20 000 до 80 000 долларов США | Время выполнения штампа и газовая пористость |
| Штамповка и листовой металл | плюс-минус 0,10 мм cut, 0.25 mm bend | От 500 до 1 000 000 штук | От 8 000 до 60 000 долларов США | Пружинный возврат и прогрессивный износ штампа |
| обработка с ЧПУ | плюс-минус 0,01 мм | от 1 до 20 000 штук | от 0 до 2000 долларов США | Время цикла и отходы материала |
Читайте таблицу по столбцу, а не по строке. Допуск 0,01 мм приводит к принудительному включению последнего ряда независимо от объема. Объем в 200 000 штук заставляет занять один из средних рядов независимо от цены, на которую вы надеялись.
Литье обеспечивает самую низкую себестоимость единицы продукции, превышающую около 3000 штук в год.
При выпуске примерно 3000 деталей в год литая деталь с обработанными критически важными элементами стоит меньше за штуку, чем полностью обработанная, даже после амортизации оснастки.
Корпус из литого под давлением алюминия обычно требует стенки толщиной от 1,5 до 4 мм, уклона от 1 до 3 градусов на каждой вертикальной грани и цикла выстрела от 30 до 90 секунд. Стоимость инструментов составляет от 20 000 до 80 000 долларов США в зависимости от слайдов, а газовая пористость является наиболее важным видом отказа, поэтому рентгеновские проверки или проверки плотности должны быть частью плана проверки, а не переговоров.
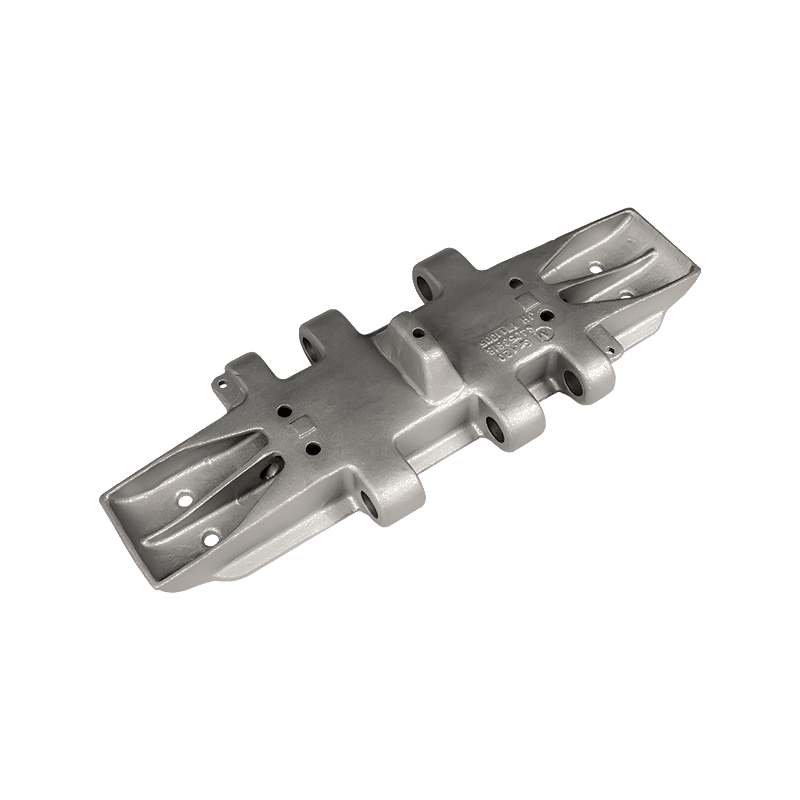 Прецизионное литье сложных металлических деталей Процесс на основе воска по выплавляемым моделям для получения почти готовых форм, подходит для сложных дорогостоящих деталей, особенно из труднообрабатываемых сплавов и для мелкосерийного производства. Посмотреть продукт →
Отливка в песчаные формы по-прежнему выигрывает от 50 до 500 штук: стоимость модели остается ниже примерно 5000 долларов США, но планируйте плюс-минус 0,5 мм и более шероховатую поверхность.
Обработка на станках с ЧПУ обеспечивает любые допуски больше, чем плюс или минус 0,05 мм.
Любая деталь, толщина которой превышает плюс-минус 0,05 мм, или любая программа объемом менее 500 деталей, предназначена для станка с ЧПУ, вырезаемого либо из цельной заготовки, либо из почти чистой литой заготовки.
Настройка типичной трехосной работы занимает от 2 до 6 часов, а стоимость в магазине составляет от 45 до 120 долларов США в час. Фрезерованный кронштейн из 100 штук может стоить в два-три раза дороже литого эквивалента. При выпуске 10 000 штук разрыв сокращается примерно в 1,5 раза, поскольку в цене доминирует время цикла, а не инструмент. Пятиосевая обработка сокращает количество приспособлений с четырех до двух на кронштейне с наклонными гранями и устраняет от 20 до 30 процентов стоимости одной и той же детали, проходящей через несколько трехосных установок. Литая заготовка, оставляющая припуск 1,5 мм на обработанных поверхностях, сокращает время цикла на 40–60 процентов по сравнению с вырезанием детали из пластины.
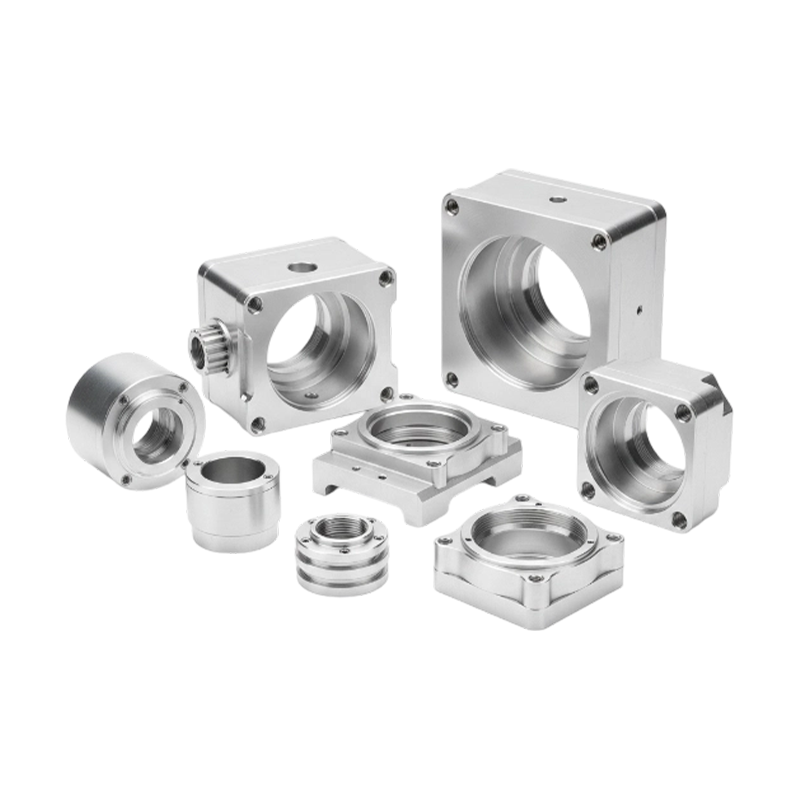
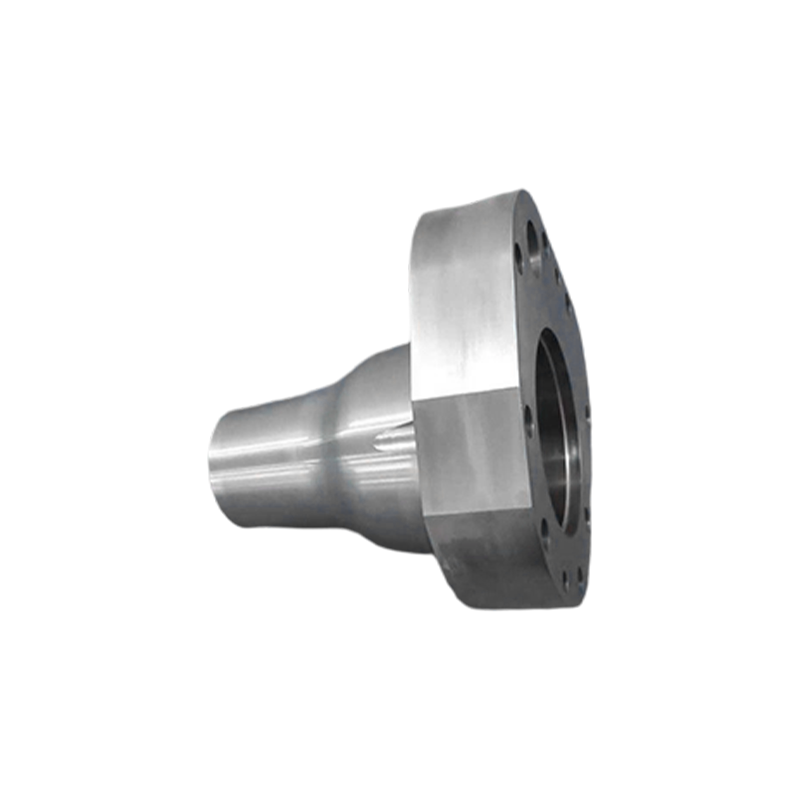 Прецизионная обработка металлических и неметаллических деталей с жесткими допусками Процесс с ЧПУ обеспечивает контроль размеров на уровне микрометра и гладкие поверхности деталей, требующих надежного уплотнения, передачи и прецизионных соединений. Посмотреть продукт →
Удаление материала является затратным. Ссылаться на деталь, 60 процентов массы которой обработано как цельную заготовку, — это самый быстрый путь к неконкурентоспособной цене.
Штамповка и изготовление листового металла Победа в производстве плоских деталей и корпусов
Детали, которые начинаются с плоского листа толщиной менее 6 мм, следует штамповать или формовать, а не подвергать механической обработке, как только годовой объем превысит примерно 500 штук.
Лазерная резка вообще не требует инструментов и стоит от 0,5 до 3 долларов США за деталь при объеме прототипа, поэтому большинство программ обработки листового металла начинаются именно с этого. Прогрессивная матрица тогда стоит от 8 000 до 60 000 долларов США, но цена за деталь снижается на порядок. Два правила проектирования предотвращают большую часть переделок: внутренний радиус изгиба должен быть равен толщине материала или превышать его, а отверстия должны находиться на расстоянии не менее 2,5 толщины материала от линии сгиба. При изготовлении нержавеющей стали 304 следует ожидать упругого отскока от 1 до 3 градусов, поэтому матрица должна быть изготовлена с учетом материала, а не только чертежа.
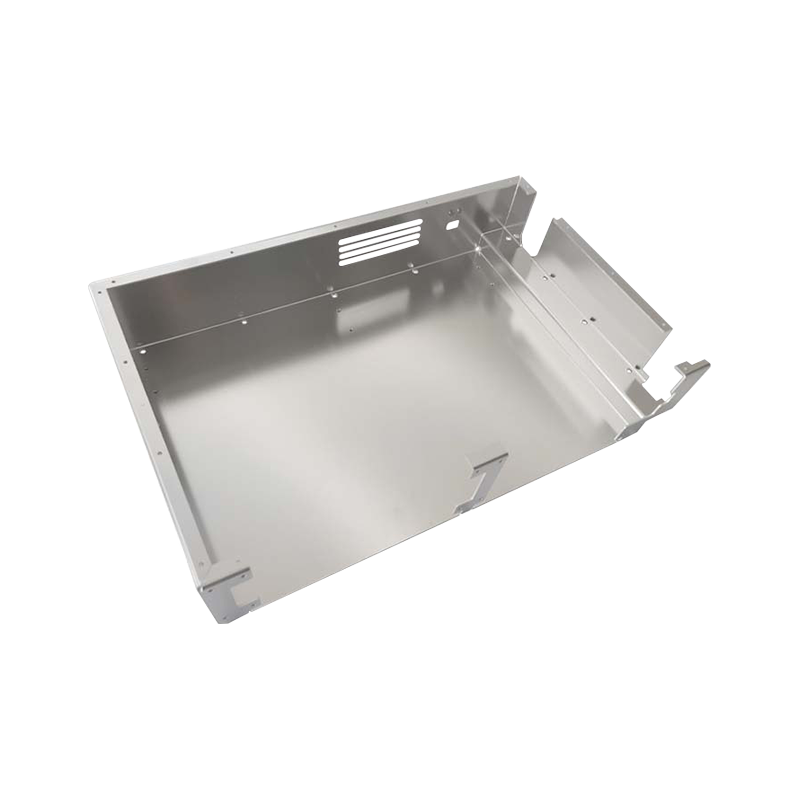 Штамповка и изготовление листового металла на заказ для функциональных деталей Штамповка, гибка и глубокая вытяжка металлических листов в жесткие, легкие корпуса, кронштейны и шасси с возможностью быстрой формовки и широким выбором материалов. Посмотреть продукт →
Наборы допусков, а не отдельные размеры, разрушают сборки листового металла. Четыре изгиба панели толщиной 2 мм могут накопить отклонение в 0,8 мм, прежде чем будет пробито какое-либо отверстие.
Четырехэтапная последовательность, которая обеспечивает сопоставимость котировок
Фиксация входных данных в одном порядке приводит к тому, что каждое предложение описывает одну и ту же часть, что является единственным условием, при котором котируемые цены вообще можно сравнивать.
Заморозить самые жесткие функциональные допуски. Определите две или три функции, которые несут определенную функцию, и обозначьте все остальное как общую толерантность. Этот единственный шаг определяет, будет ли деталь отлита, штампована или обработана на станке.
Установите годовой и трехлетний объем. Амортизация оснастки рассчитывается в течение срока действия программы, а не первого заказа, поэтому распределение штампов стоимостью 20 000 долларов США на 900 штук в год составляет 22 доллара США за деталь только в инструментах.
Выберите маршрут, а затем оцените гибрид. Большинство реальных программ состоят из литья и механической обработки или штамповки и сварки, и гибридный вариант обычно дешевле, чем любой чистый вариант.
Требуйте доказательств перед выпуском инструмента. Отчет о первой проверке изделия, сертификаты на материалы и исследование технических характеристик должны быть условиями контракта, а не одолжением.
Как изготовить металлические детали, не переплачивая: стоимость, время выполнения и доказательства
Стоимость за штуку, время выполнения заказа и данные проверки — это три цифры, которые отличают жизнеспособное предложение от рискованного, и все три показателя следует запрашивать в одном и том же формате у каждого поставщика.
Время выполнения масштабируется таким же образом. Для литья требуется шаблон или штамп до того, как будет создана первая деталь, а механическая обработка начинается в течение нескольких дней после прибытия материала.
- Литье в песок: от 3 до 5 недель, плюс 2 недели на изготовление лекал.
- Литье по выплавляемым моделям: от 5 до 7 недель с момента выпуска восковой оснастки.
- Литье под высоким давлением: от 8 до 12 недель, включая изготовление штампа и первое изделие.
- Обработка на станке с ЧПУ: 2–3 недели со склада, 4–5 недель из литой заготовки.
- Штамповка и листовой металл: от 5 до 8 недель, если необходимо изготовить прогрессивную матрицу.
Доказательства – это то, где большинство покупателей оставляют деньги на столе. Запросить документально подтвержденное проверка и обработка первой статьи перед выпуском оснастки с результатами размеров по плотным характеристикам, сертификатами на материалы и указанием того, какой инструмент использовался для каждой проверки.
Если программа включает в себя литье, механическую обработку и чистовую обработку, один поставщик, выполняющий все три этапа, удаляет набор допусков, который появляется, когда детали перемещаются между поставщиками. Это консолидировало универсальная модель производства и снабжения это также то, что позволяет хранить записи об инструментах, запасах и проверках в одной отслеживаемой цепочке.
Часто задаваемые вопросы об изготовлении металлических деталей
Какой самый дешевый способ изготовления металлических деталей в небольших количествах?
Для производства от 1 до 100 деталей обработка стандартной пластины или прутка на станке с ЧПУ почти всегда обходится дешевле, поскольку на оснастку не тратится ничего. Простой кронштейн, изготовленный из алюминия 6061, обычно стоит от 35 до 90 долларов США за штуку из 50 штук, в то время как один инструмент для литья под давлением будет стоить 20 000 долларов США или больше. Литье в песчаные формы становится конкурентоспособным где-то от 300 до 800 штук для деталей весом более 1 кг.
При каком объеме литье становится дешевле обработки на станке с ЧПУ?
Для литых под давлением алюминиевых деталей с обработанными отверстиями объем производства кроссовера составляет около 3000 штук в год, потому что примерно в этот момент амортизация инструмента падает ниже стоимости цикла обработки, которую он заменяет. Литье ниже этого объема имеет смысл только тогда, когда геометрию невозможно обработать экономично, например, тонкостенный корпус с внутренними ребрами.
Какой допуск должен быть на чертеже, чтобы не переплатить?
Ставьте толерантность только там, где она действует. Большинство монтажных отверстий и зазоров имеют размер плюс-минус 0,20 мм. Затягивание несвязанного размера с 0,20 мм до 0,05 мм может добавить от 15 до 30 процентов к стоимости обработки всей детали, а в случае отлитой детали это может привести к необходимости выполнения вторичной операции, которая в противном случае была бы ненужной.
Сколько времени занимает первая партия готовых металлических деталей?
От заказа на покупку до первого изделия механическая обработка с ЧПУ занимает от 2 до 3 недель, литье в песчаные формы - от 3 до 5 недель плюс 2 недели на шаблон, штамповка - от 5 до 8 недель, включая изготовление штампов, и литье под высоким давлением - от 8 до 12 недель. Добавление первой проверки изделия и любого корректирующего цикла обычно добавляет одну-две недели к этим цифрам.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8