English
 русский
 عربى

Производство металлических деталей на заказ: допуски, процессы и руководство по срокам выполнения заказа
Контент
- 1 Что на самом деле включает в себя производство металлических деталей на заказ
- 2 Пять шагов между файлом САПР и отгруженной партией
- 3 Сопоставление маршрута процесса с деталью
- 4 Что рисунок должен сказать о допусках и отделке
- 5 Контроль качества при производстве металлических деталей на заказ
- 6 Почему собственное литье и механическая обработка сокращают время выполнения заказа
- 7 Часто задаваемые вопросы о производстве металлических деталей на заказ
В этом расстоянии между чертежом и изготавливаемой деталью и заключается вся работа изготовление металлических деталей на заказ , и именно здесь возникает большая часть перерасходов средств и сроков, задолго до того, как чип будет отрезан.
Две цифры определяют проблему. ISO 2768-m, общий класс допуска, используемый по умолчанию в большей части европейской промышленности, допускает /-0,3 мм для любого элемента в диапазоне от 6 мм до 30 мм. Трехосевой обрабатывающий центр без усилий удерживает /-0,01 мм. Все, что находится между этими двумя цифрами, является результатом переговоров между тем, что нужно детали, и тем, что будет вложено в бюджет.
Что на самом деле включает в себя производство металлических деталей на заказ
Производство металлических деталей на заказ — это производство металлических компонентов, изготовленных по собственному чертежу покупателя, спецификациям материалов и обозначениям допусков, а не по номеру детали по каталогу.
Три вещи отличают его от покупки стандартных форм или стандартных креплений. Геометрия существует только потому, что ее спроектировал заказчик. Материал и термическая обработка выбираются для конкретной нагрузки, температуры или случая коррозии. И поставщика на самом деле просят гарантировать критерии приемки, а не контур чертежа.
Четыре переменных определяют, будет ли деталь отгружена вовремя: материал и состояние, технологический маршрут, допуск и отделка, а также годовой объем. Корпус 7075-T6 и корпус 6061-T6 на отпечатке выглядят идентично, но 7075-T6 имеет предел текучести примерно 503 МПа против 276 МПа у 6061-T6, и эти два сплава обрабатываются, свариваются и анодируются по-разному. Измените одну переменную, и вместе с ней изменится маршрут.
- Материал и состояние: какой сплав, какое состояние, какой класс коррозии.
- Маршрут процесса: литье и обработка на станке, штамповка, ковка или аддитивная сборка.
- Допуск и отделка: общий класс плюс несколько выносок, несущих определенную функцию.
- Объем: амортизируется ли штамп, форма или приспособление в цене за штуку.
Пять шагов между файлом САПР и отгруженной партией
Надежный заказ проходит через пять ворот, и пропуск любого из них позже снова проявляется в виде брака, поздней поставки или неисправности на линии клиента.
Цитата только из 2D-печати
- Размеры начинаются от кромок, а не от базовых точек.
- Отделка и термообработка изложены в прозе
- Критические особенности никогда не идентифицировались
- Поставщик догадывается, какой допуск придерживаться.
Цитата из 3D-модели плюс примечания
- Базы, определенные как A, B и C
- Критические размеры, отмеченные на чертеже
- Материал и отделка, указанные в стандарте
- Комментарии к проектированию для производства возвращаются до начала оснастки
Сопоставление маршрута процесса с деталью
Самый дешевый маршрут почти всегда тот, чья естественная толерантность уже покрывает критические размеры.
| Маршрут процесса | Практическая толерантность | Инструментальные инвестиции | Экономичный объем | Основной риск |
| Обработка на станке с ЧПУ, от 3 до 5 осей | /-0,01 мм | Низкий, только светильники | от 1 до 100 000 | Время цикла влияет на цену |
| Прецизионное литье по выплавляемым моделям | /-0,1 мм | От среднего до высокого | от 100 до 10 000 | Срок изготовления воскового инструмента |
| Литье под высоким давлением | /-0,05 мм | Высокий | 10 000 и выше | Угол уклона и пористость |
| Штамповка листового металла | /-0,1 мм | Высокий | 5000 и выше | Износ инструмента по краям отверстия |
| Порошковая металлургия | /-0,05 мм | От среднего до высокого | 10 000 и выше | Только мелкие детали |
| Ковка | /-0,5 мм | Высокий | 1000 и выше | Всегда требует вторичной обработки |
| 3D печать металлом, DMLS | /-0,2 мм | Нет | от 1 до 500 | Обработка поверхности и удаление опор |
Из этой таблицы вытекают два вывода. При производстве примерно 5000 штук в год штамп или пресс-форма окупаются, а цена за штуку резко падает. При количестве менее 500 деталей механическая обработка выигрывает, поскольку стоимость инструмента равна нулю, а единственным рычагом является время цикла. Между этими двумя полосами обычно принимается решение о том, достаточно ли стабильна геометрия для отливки и последующей обработки.
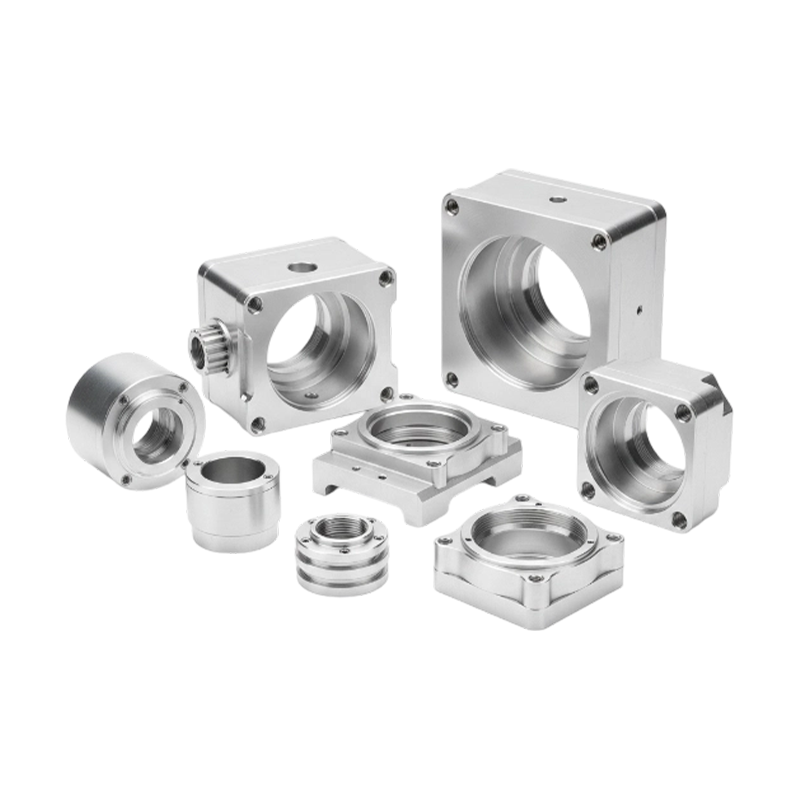
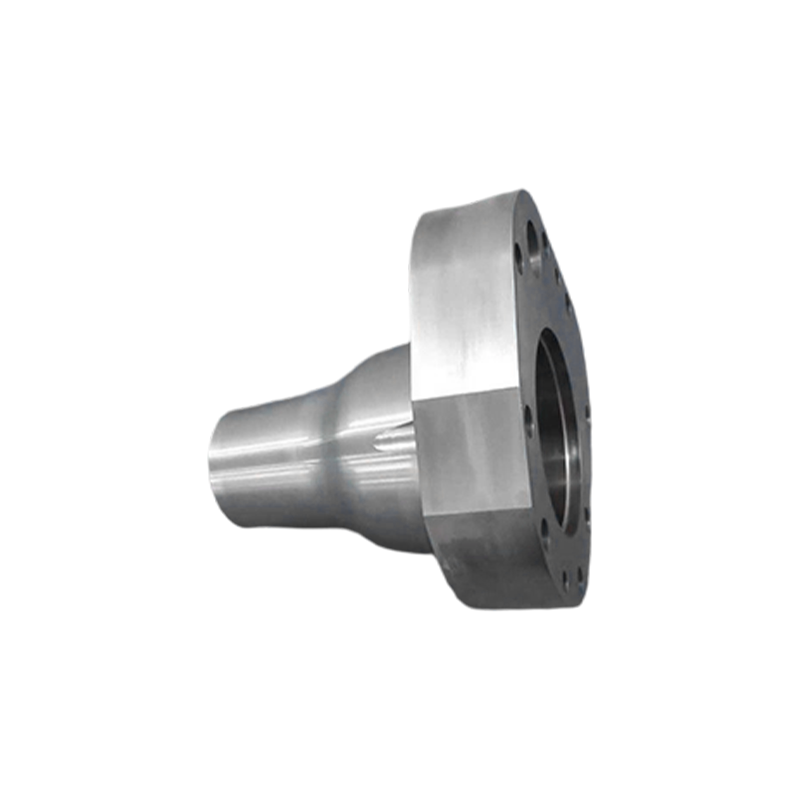 Прецизионная обработка с ЧПУ для высокоточного производства компонентов Эта услуга по обработке с ЧПУ подходит для деталей, геометрия отливки которых достаточно стабильна для чистовой обработки, обеспечивая жесткие допуски без специального инструмента. Посмотреть продукт →
Что рисунок должен сказать о допусках и отделке
По умолчанию используется ISO 2768-m, затем укажите только те функции, которые несут определенную функцию, поскольку каждое уменьшение допуска ниже /-0,1 мм увеличивает затраты, которые конечный пользователь никогда не видит.
Четыре чертежные детали вызывают большую часть споров между покупателями и механическими мастерскими.
- Рост при анодировании: серное анодирование типа II добавляет от 5 до 25 микрометров на поверхность. На отверстии с выдержкой /-0,02 мм это больше половины полосы.
- Усадка при литье: алюминиевые сплавы линейно усаживаются примерно на 1,3 процента между инструментом и твердой деталью, поэтому размер инструмента увеличивается на этот коэффициент, и первые образцы подтверждают это.
- Выбор базы: база, размещенная на литой или срезанной поверхности, является базой на движущейся поверхности.
- Чистота поверхности: для обозначения Ra 0,8 требуется другая траектория инструмента, другая пластина и часто вторая операция по сравнению с Ra 3,2.
Контроль качества при производстве металлических деталей на заказ
Качество нестандартных металлических деталей — это пакет документации плюс контрольные ворота, а не окончательная визуальная проверка.
Какие документы применяются, зависит от отрасли. Работа в аэрокосмической отрасли обычно соответствует требованиям первой статьи AS9102. Автомобильные программы следуют PPAP. Компоненты медицинского оборудования находятся внутри производственных систем, проверенных на соответствие стандарту ISO 13485. Входящий материал проверяется на соответствие заводским сертификатам, например, EN 10204 3.1 для европейской стали, а номер сертификата определяется по плавке.
Внутрипроизводственный контроль имеет больший вес, чем окончательный контроль, поскольку размер, измеренный после завершения обработки детали, можно только отбраковать или принять, но никогда не исправить. В плане проверки должен быть указан прибор, частота и реакция при отклонении показаний. Магазин, который издает свои проверка размеров и проверка качества процедуры сообщают вам, какая из этих трех процедур на самом деле записана.
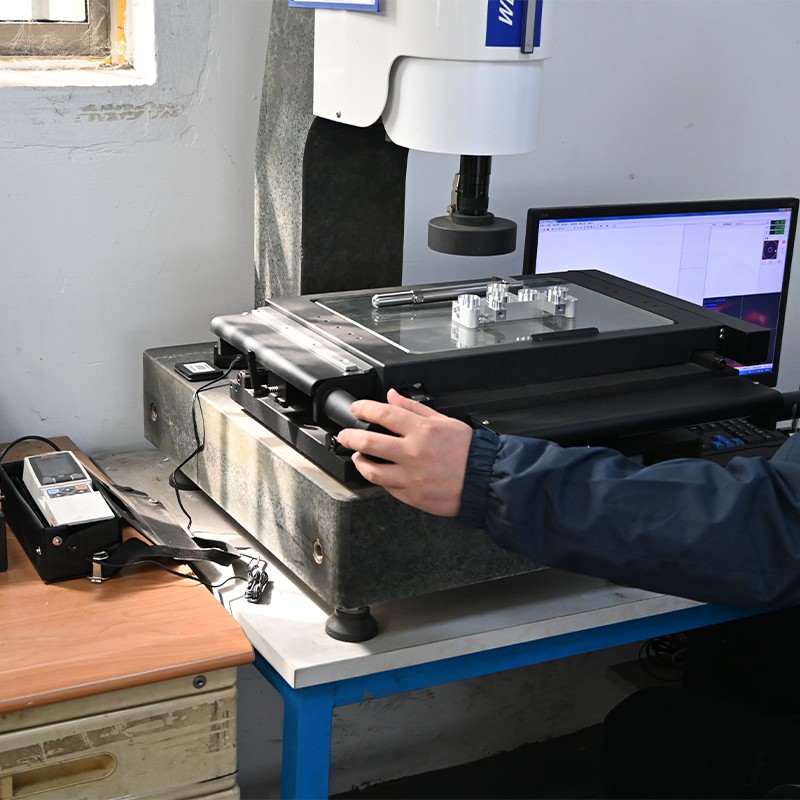 Оборудование для прецизионного контроля размеров: КИМ и оптические проекционные системы В этой категории сравниваются варианты КИМ и оптической проекции для отслеживаемых 3D-измерений и более быстрой проверки первого изделия или выборки. Посмотреть продукт →
Почему собственное литье и механическая обработка сокращают время выполнения заказа
Хранение литья и механической обработки под одной крышей устраняет очереди между заводами, а именно в очереди исчезает большая часть календарного времени.
Suzhou Kokosili International Trading Co., Ltd. является примером модели «торговля плюс производство» в Сучжоу, Цзянсу, где имеется обрабатывающий и сборочный завод с ЧПУ площадью 9 000 квадратных метров, а также завод точного литья площадью 10 000 квадратных метров, с ERP-системой и интеллектуальным складом, обрабатывающим заказы и потоки материалов в аэрокосмической, медицинской, полупроводниковой промышленности, автоматизации, новой энергетике и центрах обработки данных искусственного интеллекта.
Жидкостное охлаждение — вот где эта смесь становится интересной. Стойки в центрах обработки данных искусственного интеллекта теперь имеют мощность более 40 кВт, что превышает мощность воздуха, поэтому охлаждающие пластины, коллекторы и сборки труб стали крупногабаритными металлическими деталями, изготовленными по индивидуальному заказу, а не специальными. Это не обычные выдумки. Коллектор охлаждающей жидкости должен выдерживать давление, выдерживать химию гликоля и проходить испытание на утечку гелием с пределами приемки, часто записываемыми в пределах 1E-6 мбар л/с, что означает, что отливка, механическая обработка и качество сварки должны контролироваться одним и тем же поставщиком.
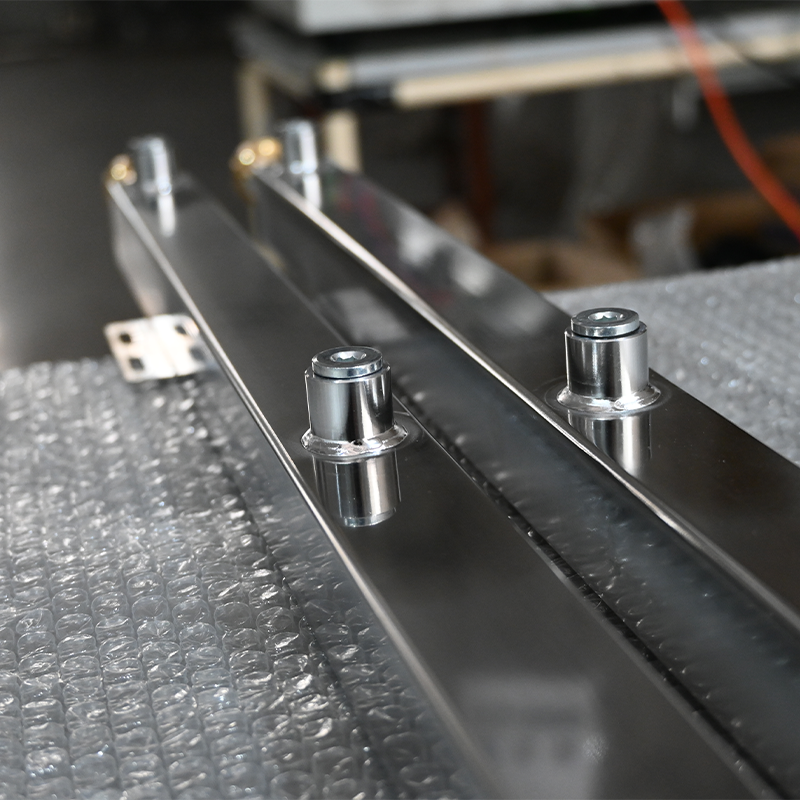 Изготовленный на заказ трубопровод жидкостного охлаждения для хранения энергии и компоненты теплового контура Трубопроводная система жидкостного охлаждения для центров обработки данных, накопителей энергии и промышленных тепловых контуров с настраиваемыми коллекторами, разъемами и интеграцией в шкаф. Посмотреть продукт →
Часто задаваемые вопросы о производстве металлических деталей на заказ
Насколько более жесткий допуск увеличивает цену?
Затягивание выноски от /-0,1 мм до /-0,02 мм обычно увеличивает стоимость обработки этого элемента на 30–50 процентов. Надбавка оплачивается за более медленную подачу, дополнительные чистовые проходы, дополнительные настройки и больше времени на проверку.
Какие файлы мне следует отправить для расчета стоимости?
Отправьте 3D-модель STEP или IGES вместе с чертежом в формате PDF. Модель несет в себе геометрию; Чертеж содержит исходные данные, материал, термообработку, отделку и примечания, которые определяют, будет ли деталь принята.
Какое время выполнения заказа является реалистичным для металлических деталей, изготовленных на заказ?
Изготовление прототипов на станке обычно занимает от 5 до 10 рабочих дней. Литая или кованая деталь, требующая нового инструмента, добавляет от 4 до 6 недель на инструмент и первое изделие. Затем производственные партии отправляются примерно через 3–5 недель, а завершающими этапами являются отделка и проверка.
Когда следует переходить от обработки детали к литью?
Переключайтесь, когда годовой объем превысит примерно 5000 штук и геометрия останется стабильной как минимум в течение двух ревизий. Отлейте форму, а затем обрабатывайте только те элементы, которые имеют реальный допуск.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8