English
 русский
 عربى

Литье металлических деталей под давлением: допуски, сплавы и точки безубыточности затрат
Контент
- 1 В каком объеме литье металлических деталей превосходит механическую обработку?
- 2 Какие допуски могут выдерживать литье под давлением металлических деталей?
- 3 Какой сплав выбрать для литья под давлением металлических деталей?
- 4 Как следует бороться с пористостью и внутренними дефектами?
- 5 Что происходит между необработанной отливкой и готовой к отправке деталью?
- 6 В чем заключается реальный риск при покупке литья под давлением?
- 7 Что отличает квалифицированного поставщика литья под давлением металлических деталей?
- 8 Часто задаваемые вопросы о литье металлических деталей под давлением
Алюминиевый корпус весом один килограмм выпадает из машины для литья под давлением примерно за 45 секунд. Тот же корпус, изготовленный из цельной заготовки, занимает более 20 минут работы шпинделя. Это сравнение выглядит решающим, пока вы не примените его к реальному объему производства, потому что процесс, который выигрывает по времени цикла, не выигрывает автоматически по счетам.
Литье металлических деталей под высоким давлением нагнетает расплавленный алюминиевый, цинковый или магниевый сплав в полость из закаленной стали. Его определяющим преимуществом является не скорость, а повторяемость: деталь номер десять тысяч изготавливается из того же инструмента, что и деталь номер один, практически без отклонения размеров. Эта повторяемость – это то, что на самом деле приобретают покупатели, и именно она делает инвестиции в оснастку неизбежными.
В каком объеме литье металлических деталей превосходит механическую обработку?
Литье под давлением выигрывает в тот момент, когда стоимость инструмента, разделенная на количество деталей, которые вы действительно будете изготавливать, упадет ниже времени обработки, которое оно заменяет. В типичном алюминиевом корпусе массой 1 кг такого кроссовера содержится от 3000 до 6000 штук.
Алюминиевый инструмент с одной полостью обычно стоит от 15 000 до 60 000 долларов в зависимости от размера, количества слайдов и конфигурации полостей. Эти деньги тратятся до того, как появится первая продаваемая часть, поэтому они доминируют на кривой затрат. Инструмент стоимостью 20 000 долларов, амортизированный более чем на 1000 деталей, добавляет 20 долларов к каждой единице. Тот же инструмент, разбросанный по 100 000 деталей, добавляет двадцать центов.
Механическая обработка ведет себя совсем по-другому. Часы работы станков с ЧПУ оплачиваются поминутно, а партия из 500 деталей стоит примерно столько же, сколько и партия из 50 000 штук. Переменной, определяющей процесс, является объем, а не чертеж детали.
Какие допуски могут выдерживать литье под давлением металлических деталей?
Стандартные коммерческие допуски для литья под давлением алюминия составляют примерно плюс-минус 0,13 мм для деталей размером до 25 мм, увеличиваясь по мере увеличения размера. Критические припадки не выдерживаются самим кастингом; впоследствии их обрезают до плюс-минус 0,02–0,05 мм.
Два физических эффекта определяют этот предел. Инструментальная сталь расширяется при каждом термическом цикле, поэтому полость вырезается по размеру, чтобы компенсировать усадку, которая варьируется примерно от 0,4 до 0,7 процента в зависимости от сплава. Кроме того, линия разъема, направляющие и расположение эжектора имеют свои собственные местные вариации. Чем крупнее функция, тем большую абсолютную ошибку накапливают эти факторы.
| Размер функции | Коммерческая толерантность в литом виде | После финишной обработки |
| До 25 мм | плюс-минус 0,13 мм | плюс-минус 0,02 мм |
| от 25 до 100 мм | плюс-минус 0,20 мм | плюс-минус 0,03 мм |
| от 100 до 250 мм | плюс-минус 0,30 мм | плюс-минус 0,05 мм |
| Выше 250 мм | Пропорциональное увеличение | Пропорциональное увеличение |
- Размеры поперек линии разъема ведут себя иначе, чем размеры внутри половины инструмента, поэтому для них нужны отдельные поля допусков.
- Элементы, образованные направляющей или подъемником, добавляют примерно 0,05 мм дополнительного отклонения в верхней части базовой полосы.
- Толщина стенки изменяет время затвердевания, что приводит к изменению усадки, что приводит к изменению окончательного размера.
- Расположение литника влияет на давление заполнения и, следовательно, на локальную однородность размеров по всей полости.
Согласуйте данные, прежде чем согласовывать допуск. Аргумент 0,1 мм обычно относится к тому, что на одном чертеже измерен размер от обработанной поверхности, а на другом - от линии разъема. Впишите данные проверки в спецификацию покупки, и спор исчезнет.
Какой сплав выбрать для литья под давлением металлических деталей?
ADC12 и А380 охватывают подавляющее большинство алюминиевых отливок под давлением, поскольку они сочетают текучесть, прочность и стоимость лучше, чем любая альтернатива в масштабе производства. Меняйте сплав только в том случае, если решающими требованиями являются устойчивость к коррозии, качество покрытия или теплопроводность.
| Сплав | Содержание кремния | Текучесть | Коррозионная стойкость | Типичное применение |
| АЦП12/А383 | Около 11 процентов | Отлично | Умеренный | Корпуса, кронштейны, конструкционные корпуса |
| A380 | Около 8,5 процентов | Очень хорошо | Умеренный | Корпуса двигателей, радиаторы, общие отливки |
| А360 | Около 9,5 процентов | Хорошо | Хорошо | Детали, подвергающиеся воздействию влаги или умеренному химическому контакту. |
| АлСи9Су3 | Около 9 процентов | Отлично | Умеренный | Автомобильная трансмиссия и конструктивные элементы |
| ЗАМАК 3 | Не применимо | Отлично | Хорошо | Мелкие прецизионные детали, металлизированная фурнитура, тонкие стенки. |
Сплавы цинка растекаются гораздо лучше, чем алюминий, что позволяет им заполнять стенки толщиной менее 1 мм и воспроизводить мелкие детали без дополнительной обработки. Компромиссом является вес и стоимость за килограмм, поэтому они подходят для небольших компонентов, а не для больших структурных корпусов.
За последнее десятилетие выбор алюминия для трансмиссии и управления температурным режимом резко сместился в сторону литья под давлением. Корпуса трансмиссии, торцевые пластины аккумуляторных батарей и корпуса двигателей изготавливаются на развес, и программы, обслуживающие эти применения, обычно требуют сертификации сплавов и полной прослеживаемости каждой плавки. Программы компонентов, построенные на основе новых энергетических и автомобильных платформ, являются хорошим ориентиром для того, как эти требования прописываются в контрактах.
Как следует бороться с пористостью и внутренними дефектами?
Вы не устраняете пористость при литье под давлением, вы ее выравниваете. Пропишите в контракте уровень приемки и требуйте рентгенографическую или компьютерную проверку определенных критических зон, а не общий пункт.
Два механизма вызывают большинство внутренних дефектов. Газовая пористость образуется, когда воздух или разложившийся разделительный состав задерживаются во время заполнения и интенсификации. Усадочная пористость образуется там, где толстая секция затвердевает последней и ее нельзя подавать. Первый контролируется с помощью вакуума, вентиляции и конструкции ворот; второй контролируется с помощью толщины стенки и управления температурой штампа.
ASTM E505 является стандартом радиографического контроля алюминиевых отливок. Вместо того чтобы принимать заявление поставщика об «отсутствии пористости», укажите уровень серьезности и требуйте документированные изображения для каждой производственной партии.
Попросите пленку или цифровые записи, а не штамп «прошел или не прошел». Пористость, находящаяся за пределами уплотняющей поверхности или структурного ребра, обычно безвредна, и отказ от всей партии продукции, находящейся по ней, обходится дороже, чем сам дефект. Пористость под обработанной уплотнительной поверхностью — это совсем другое дело, и это различие относится к чертежу, а не к переписке по электронной почте после первого испытания на герметичность.
Что происходит между необработанной отливкой и готовой к отправке деталью?
Литье под давлением редко является последней операцией. Готовая деталь обычно проходит через удаление заусенцев, механическую обработку важных поверхностей и поверхностную обработку, и большинство этих функций вообще не должны были быть заложены в инструмент.
- Обрежьте, удалите заусенцы и выполните дробеструйную очистку, чтобы удалить заусенцы и следы линий разъема.
- Обработайте уплотнительные поверхности, отверстия подшипников и резьбовые элементы, оставив припуск на отливке от 0,5 до 0,8 мм.
- Устанавливайте пластины и спиральные катушки после обработки, но не раньше.
- Нанесите анодирование, порошковое покрытие, пассивацию или электронное покрытие в зависимости от окружающей среды.
- Устройства для проверки давления или утечки, содержащие жидкость или газ.
Экономика этой последовательности проста: каждая деталь, добавленная к штампу, увеличивает стоимость оснастки и риск технического обслуживания, в то время как многие из тех же деталей практически ничего не требуют для последующей резки на уже установленном оборудовании.
Стоит залить в инструмент
- Скругления и углы уклона
- Ребра жесткости и ребра охлаждения
- Некритичные бобышки и монтажные площадки
- Большие открытые отверстия диаметром более 8 мм.
- Косметическая текстура и надпись
Лучше оставить механическую обработку
- Резьба и прецизионные отверстия
- Уплотнительные и прокладочные поверхности
- Подрезы, для которых потребуется слайд
- Седла подшипников с жесткими допусками
- Любой элемент с выноской 0,05 мм.
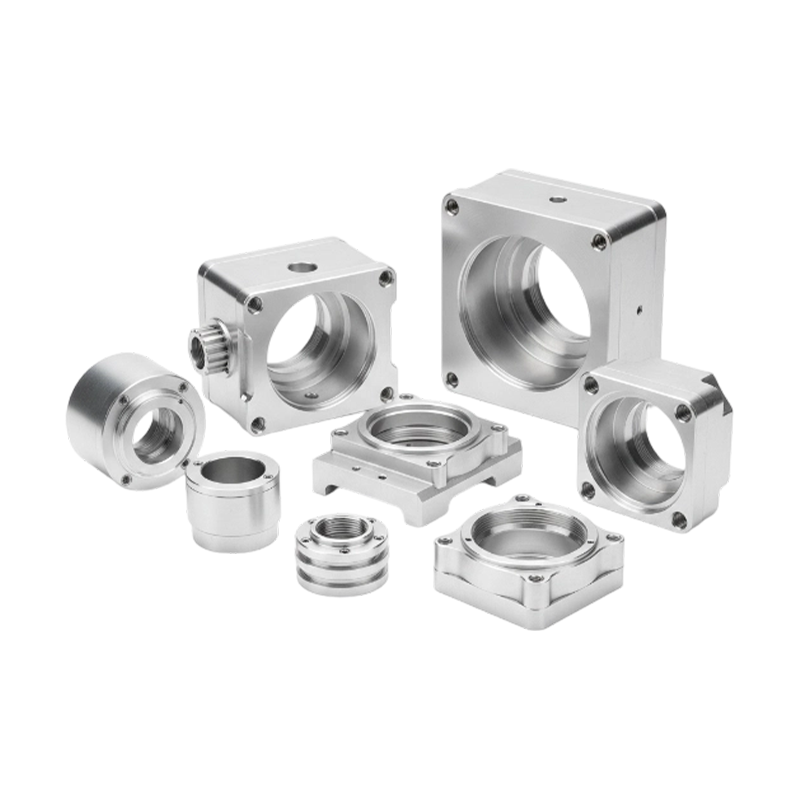
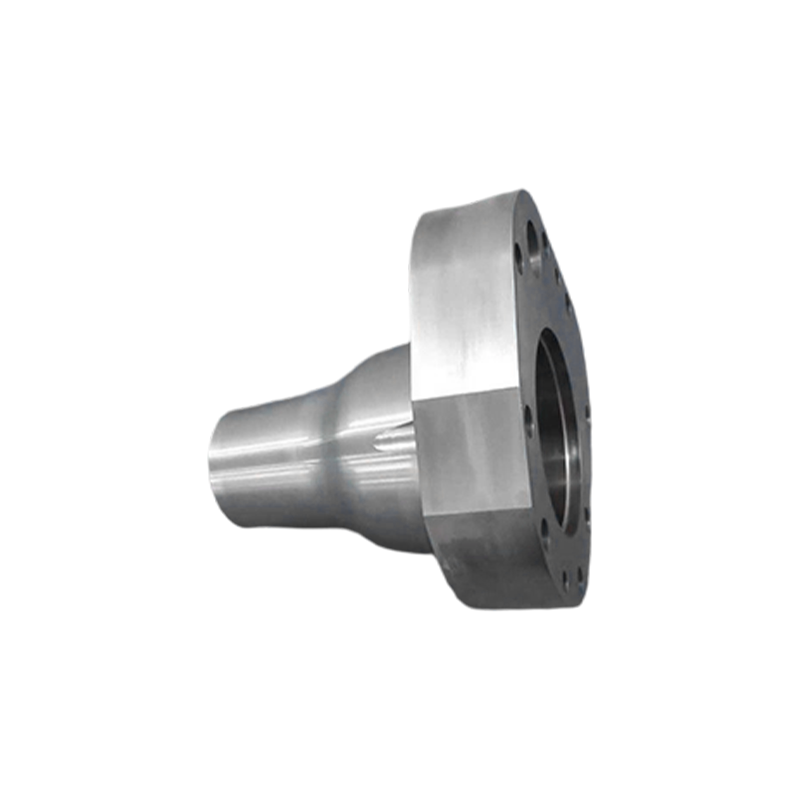 Прецизионная обработка металлических и неметаллических деталей высокой точности Прецизионная обработка на базе ЧПУ, обеспечивающая контроль размеров на микрометровом уровне и гладкие поверхности, когда подходы к литью или оснастке не оправдывают ожиданий. Посмотреть продукт →
В чем заключается реальный риск при покупке литья под давлением?
Сама деталь редко становится причиной провала проектов. Инструментарий терпит неудачу, и он терпит неудачу в тех положениях, которые были исключены из стадии цитирования, а не в кастинге.
- Владение и передача инструмента. Подтвердите в письменной форме, что инструмент является вашей собственностью и что он может быть удален и отправлен в другое место, если отношения прекратятся.
- Техническое обслуживание и ожидаемый срок службы. Определите, кто платит за ремонт сварки при 60 000 выстрелов, а кто платит за замену полости.
- Минимальный объем заказа и ценовые скидки. Цена, которая работает только при 50 000 штук, не является ценой, если ваш прогноз составляет 4 000.
- Второстепенные операции переданы субподрядчикам. Если механическая обработка или нанесение покрытия передаются на аутсорсинг, время выполнения заказа зависит от поставщика, которого вы никогда не проверяли.
- Амортизация инженерных изменений. Каждое изменение отливки после резки инструмента увеличивает стоимость, поэтому заранее согласуйте механизм внесения изменений.
Предложение, в котором указана цена за единицу товара без пункта об инструментах, пункта технического обслуживания и пункта об изменении, не является предложением. Это открытая позиция, и переговоры начнутся позже, когда у вас не будет квалифицированного альтернативного поставщика.
Что отличает квалифицированного поставщика литья под давлением металлических деталей?
Четыре условия имеют большее значение, чем цена: поставщик напрямую контролирует процесс литья, обрабатывает важные детали на одном и том же предприятии, работает в соответствии с документированными стандартами проверки и может представить план обслуживания инструмента.
Вертикальная интеграция – это практическое испытание. Когда литейный цех и механический цех являются отдельными компаниями, допуски превращаются в переговоры между двумя сторонами, каждая из которых обвиняет другую, и вы поглощаете отставание от графика. Suzhou Kokosili International Trading Co., Ltd., расположенная в Сучжоу в провинции Цзянсу, управляет обрабатывающим и сборочным заводом с ЧПУ площадью 9 000 квадратных метров, а также заводом точного литья площадью 10 000 квадратных метров. Опубликованный список процессов охватывает литье под высоким давлением, прецизионное литье, прецизионную механическую обработку и штамповку, а заказы управляются через систему ERP и интеллектуальное складирование, которые поддерживают планирование поставок в рамках смешанного портфеля проектов.
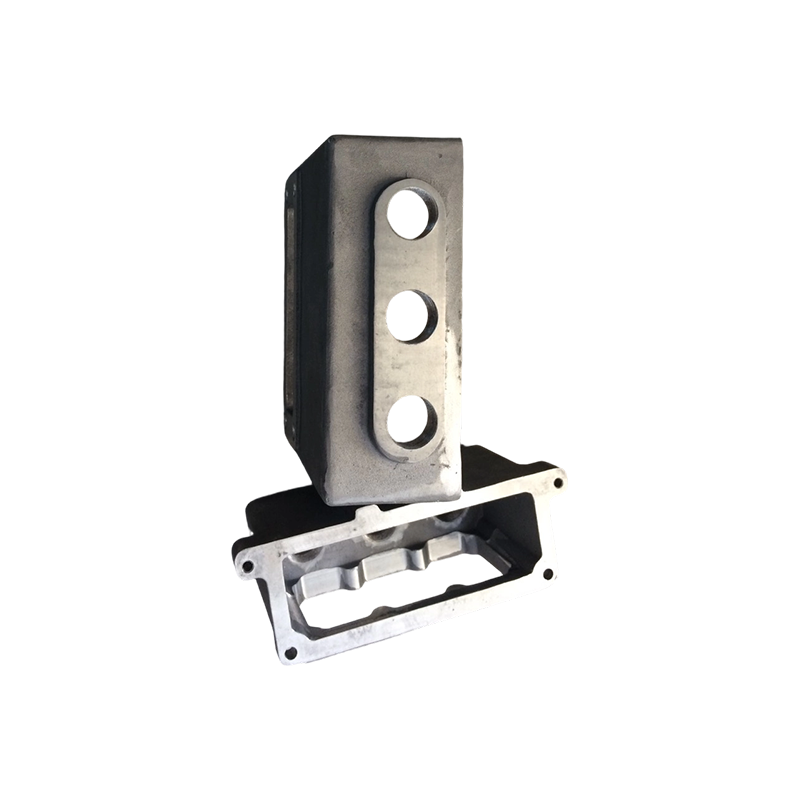
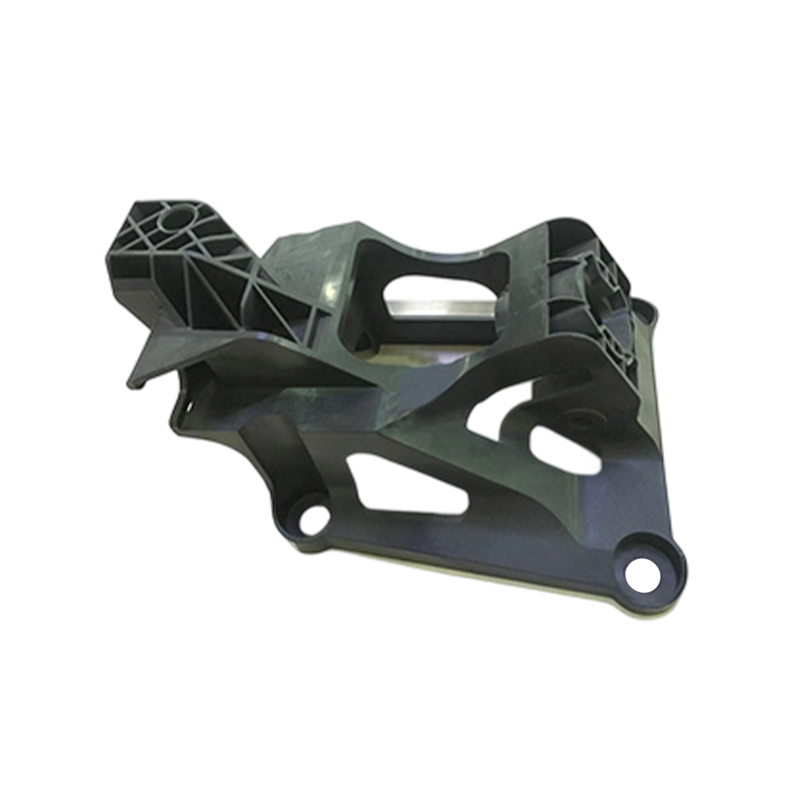
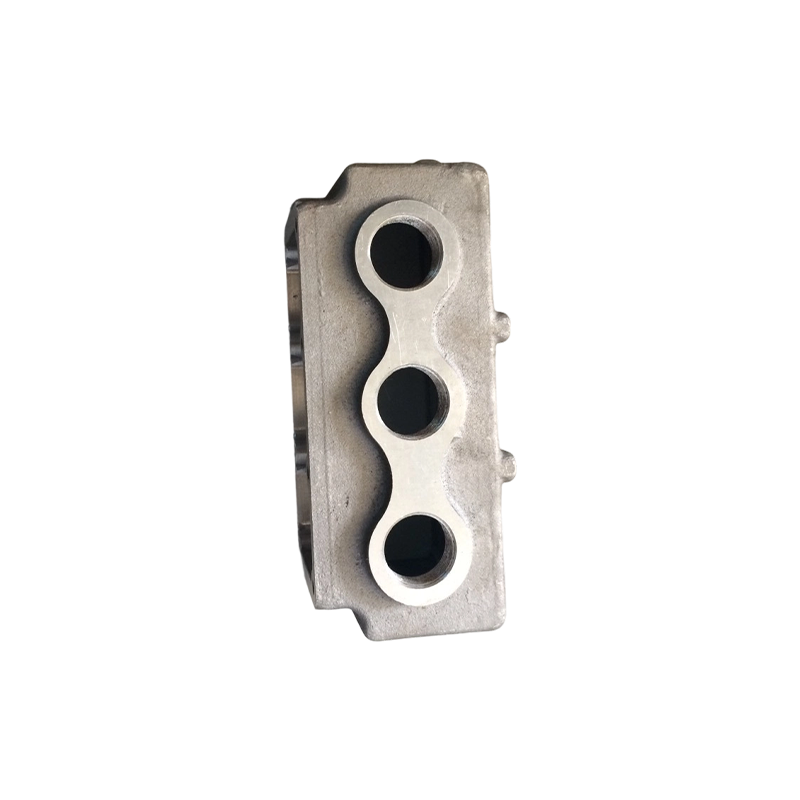 Литье под высоким давлением серийных тонкостенных деталей Литье под высоким давлением для легких тонкостенных деталей, подходящих для крупносерийного производства автомобилей и электроники, стоимость оснастки обычно составляет 15 000–60 000 долларов США, а пересечение 3 000–6 000 деталей для 1 кг алюминия. Посмотреть продукт →
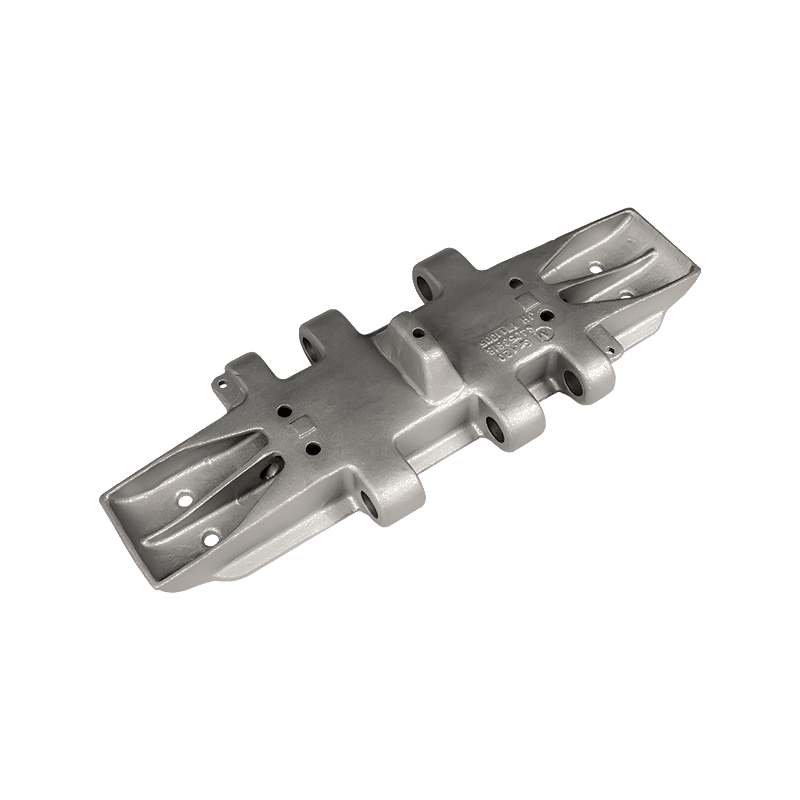 Точное литье по индивидуальному заказу для сложных дорогостоящих металлических компонентов Прецизионное литье для сложных, дорогостоящих металлических деталей с допуском CT4-CT6, идеальное для небольших партий, хотя затраты на оснастку и пороговые значения объема могут благоприятствовать другим процессам. Посмотреть продукт →
Часто задаваемые вопросы о литье металлических деталей под давлением
Является ли литье под давлением дешевле, чем обработка на станке с ЧПУ?
Только выше определенного объема. Инструменты обычно стоят от 15 000 до 60 000 долларов, поэтому количество алюминиевых деталей весом 1 кг обычно составляет от 3 000 до 6 000 штук. Ниже этой суммы механическая обработка или литье в песчаные формы обычно обходятся дешевле.
Какой припуск следует оставить на отливке?
Запланируйте от 0,5 до 0,8 мм на поверхностях, которые будут разрезаться. Этот допуск покрывает отклонения отливки, деформации при термообработке и ошибки зажима, не увеличивая при этом ненужное время цикла на станке.
Можно ли сваривать детали из литого алюминия?
Их можно сварить, но не надежно. Захваченный газ расширяется во время сварки и создает пористость в сварочной ванне. Отливки, предназначенные для сварки, следует выбирать с низким содержанием газа и, по возможности, сваривать в литом состоянии, а не после механической обработки.
Как долго прослужит инструмент для литья под давлением алюминия?
Инструмент H13, обслуживаемый в хорошем состоянии, обычно производит от 80 000 до 150 000 выстрелов перед заменой, в зависимости от температуры сплава, времени цикла и практики охлаждения. Сварной ремонт может продлить срок службы, хотя каждый ремонт сокращает интервал до следующего.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8