English
 русский
 عربى

Руководство по литым металлическим деталям: процессы литья, материалы, допуски и поставщики
Контент
- 1 Объяснение литых металлических деталей: процесс формирования сложных компонентов
- 2 Литье под высоким давлением или прецизионное литье: какой процесс подходит именно вам?
- 3 Выбор материала для литых металлических деталей: подбор сплава по назначению
- 4 Допуски, углы уклона и геометрия: что влияет на стоимость отливки
- 5 Контроль качества литых металлических деталей: важные точки контроля
- 6 Как выбрать поставщика литых металлических деталей: контрольный список закупок
- 7 Часто задаваемые вопросы
- 7.1 В чем разница между литыми металлическими деталями и механически обработанными металлическими деталями?
- 7.2 Какие материалы используются для изготовления литых металлических деталей?
- 7.3 Как выбрать между литьем под высоким давлением и точным литьем?
- 7.4 Какие допуски можно ожидать от литых металлических деталей?
Представьте, что ваша команда разработчиков остановилась на литом алюминиевом корпусе для нового аккумуляторного блока. Чертеж требует тонких стенок, плотных внутренних каналов для охлаждающей жидкости и обработки поверхности, которая будет видна при окончательной сборке. Процесс, который вы выберете для изготовления литых металлических деталей, определит ваш бюджет на инструменты, цену за штуку и контроль размеров для всего производственного цикла. Вот практическое руководство по важным решениям в отношении процессов, материалов и поставщиков.
Объяснение литых металлических деталей: процесс формирования сложных компонентов
Литые металлические детали — это компоненты, полученные путем заливки расплавленного металла в полость формы, где он охлаждается и затвердевает до желаемой формы перед вторичной отделкой. Этот маршрут, близкий к заданной форме, означает, что деталь покидает форму, близкую к окончательным размерам, что сводит к минимуму дорогостоящее время обработки.
Кастинг — это семейство процессов, а не один метод. Литье под высоким давлением, прецизионное литье по выплавляемым моделям, литье в песчаные формы и порошковая металлургия имеют разные пределы допуска, стоимость оснастки и время цикла. Поставщик, который выполняет несколько процессов литья, может порекомендовать лучший маршрут для вашего рисунка и объема, вместо того, чтобы направлять вас к процессу, для которого он настроен.
В Кокосили литейный цех сочетается с механической обработкой и сборкой с ЧПУ, что означает, что поставщик может управлять полным рабочим процессом от изготовления модели до готовой детали. Это снижает накладные расходы на связь и помогает обеспечить точность допусков на каждом этапе.
Литье под высоким давлением или прецизионное литье: какой процесс подходит именно вам?
Литье под высоким давлением подходит для тысяч алюминиевых и цинковых деталей в больших объемах в год. Прецизионное литье — лучший выбор для небольших партий, сложной внутренней геометрии и жаропрочных сплавов, таких как нержавеющая сталь и суперсплавы на основе никеля.
При литье под высоким давлением расплавленный металл впрыскивается в стальную матрицу под высоким давлением, что приводит к получению тонких стенок, короткому времени цикла и превосходному качеству поверхности. Инструменты дорогие, но стоимость детали падает с увеличением объема. Точное литье создает восковую модель, покрывает ее керамической оболочкой и заливает в оболочку расплавленный металл. Он обеспечивает более жесткие допуски, работает с семействами сплавов, которые трудно отлить под давлением, и требует меньше затрат на оснастку.
| Фактор | Литье под высоким давлением | Точное литье |
| Типичный объем пробега | 10 000 parts per year | 100-10 000 деталей в год |
| Толщина стенки | 1,0–2,5 мм типично | возможно 0,5-1,5 мм |
| Допуск в литом состоянии | /-0,10-0,30 мм | /-0,05-0,20 мм |
| Типичные материалы | Алюминий, цинк, магний | Нержавеющая, углеродистая сталь, суперсплавы |
| Инструментальные инвестиции | Наивысшая, амортизируется в зависимости от объема | Высокий, но значительно ниже, чем при литье под давлением. |
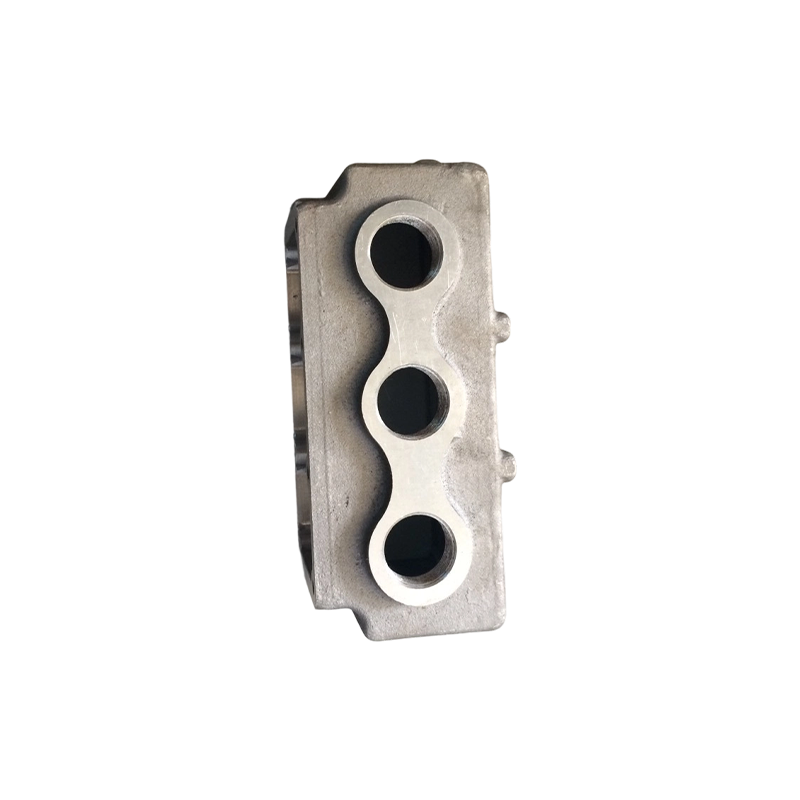 Литье под высоким давлением for Mass-Produced Thin-Walled Parts Литье под высоким давлением подходит для крупносерийного производства тонкостенных деталей с превосходным качеством поверхности. Он обеспечивает быстрое время цикла и экономическую эффективность при больших тиражах, что делает его хорошим выбором, когда скорость и масштаб имеют значение. Посмотреть продукт →
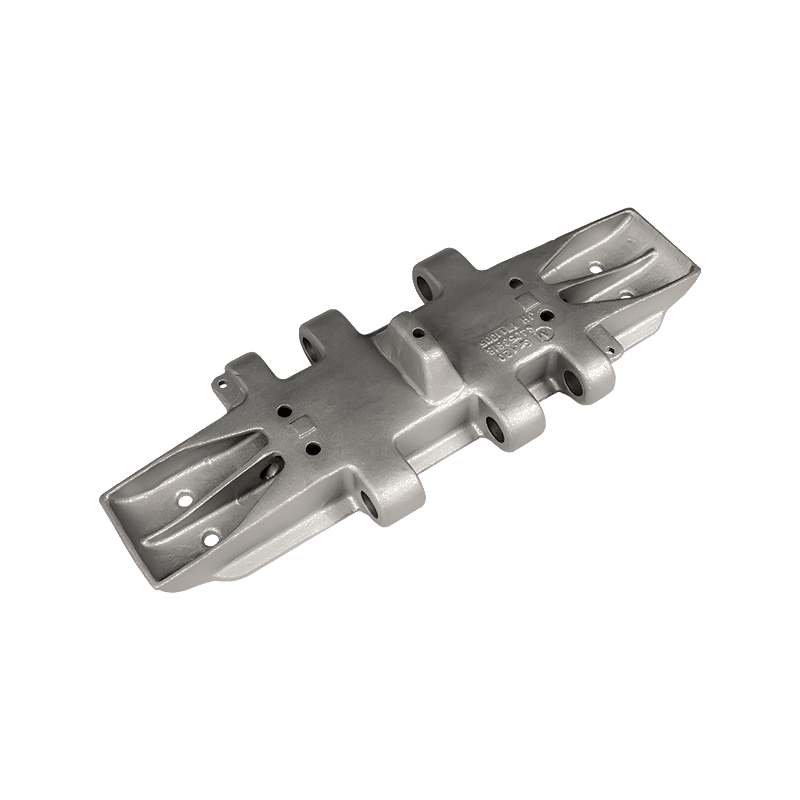 Точное литье for Complex Geometries and Tight Tolerances Прецизионное литье обеспечивает более жесткие допуски и работает с труднообрабатываемыми сплавами. Он идеально подходит для сложных внутренних полостей и небольших партий, где решающее значение имеют свобода проектирования и точность размеров. Посмотреть продукт →
Прежде чем выбрать процесс, сравните целевой объем, толщину стенок на чертеже и сплав. Если вы переносите обработанную деталь на литье, эти три фактора примут решение быстрее, чем любое маркетинговое описание.
Выбор материала для литых металлических деталей: подбор сплава по назначению
Алюминиевые сплавы используются по умолчанию для легких и термически требовательных применений, тогда как нержавеющая сталь и никелевые сплавы выбираются из-за коррозионной стойкости и жаропрочности.
Алюминий A380 — это рабочая лошадка для литья под давлением деталей. A356 обеспечивает лучшее удлинение и свариваемость, что делает его обычным для прецизионного литья конструкционных компонентов. Цинк ЗА-8 применяется, когда в детали нужны очень тонкие стенки и мелкая детализация. Для обеспечения коррозионной стойкости нержавеющая сталь 304 и 316 прецизионно отливается в клапаны, корпуса и компоненты медицинского оборудования. В аэрокосмической отрасли суперсплавы на основе никеля выдерживают высокие температуры, а 17-4PH обеспечивает прочность и хорошую коррозионную стойкость в военных компонентах.
- Алюминий A380 и A356 – литейность и теплопроводность для радиаторов и корпусов.
- Цинк ЗА-8 и ЗА-12 – тонкие стенки и мелкая детализация для крупногабаритных деталей.
- Нержавеющая сталь 304, 316 и 17-4PH – коррозионная стойкость и высокая прочность.
- Суперсплавы на основе никеля – жаропрочность для аэрокосмической промышленности
- Углеродистая сталь – экономичные конструктивные элементы
Выбор материала также влияет на износ инструмента. Литье цинка и алюминия под давлением вызывает меньшую термическую усталость стальной матрицы, чем литье суперсплавов, которые обычно подвергаются точному литью, а не литью под давлением.
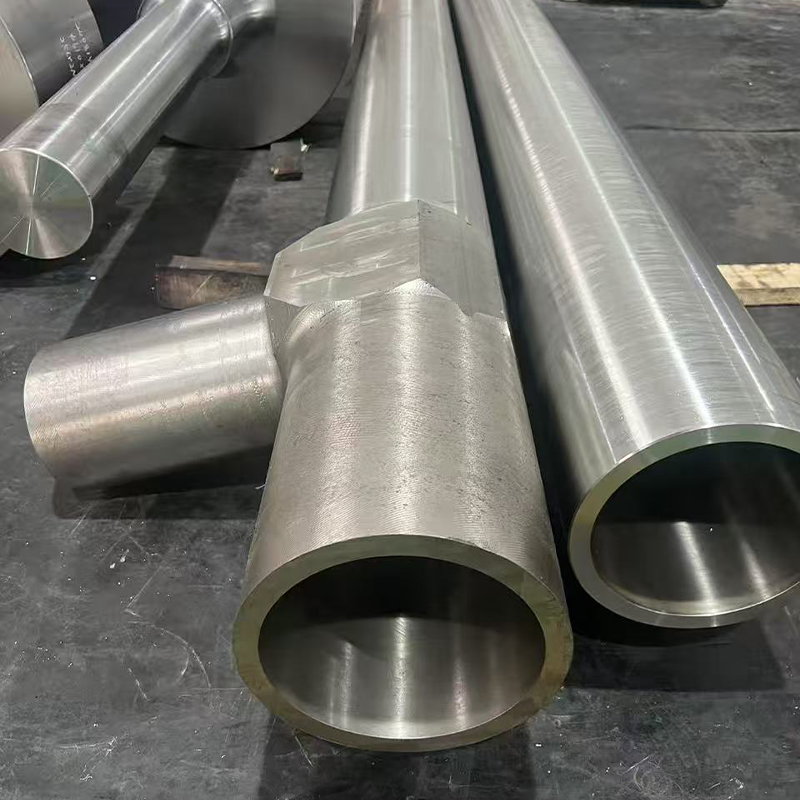 Компоненты для аэрокосмической отрасли, отвечающие экстремальным требованиям к производительности В компонентах для аэрокосмической отрасли этой серии используются передовые материалы и прецизионное производство, что обеспечивает высокую производительность. Они разработаны для надежной работы в экстремальных условиях, сочетая снижение веса и прочность конструкции. Посмотреть продукт →
Допуски, углы уклона и геометрия: что влияет на стоимость отливки
Более жесткие допуски и более сложная геометрия добавляют дополнительные операции к процессу литья, а дополнительные операции определяют ваши затраты.
Углы уклона необходимы на всех вертикальных гранях, чтобы позволить детали освободиться от матрицы или оболочки. Для литья под высоким давлением обычно требуется осадка 1–3 градуса, тогда как для точного литья можно использовать 0,5–1 градус. Равномерная толщина стенок имеет решающее значение, поскольку толстые секции остывают медленнее и создают усадочные пустоты. Подрезы и внутренние проходы требуют дополнительных суппортов, стержней или дополнительных операций обработки.
В приведенной ниже таблице показан типичный диапазон допусков для основных процессов в литом состоянии. Любой размер, требующий более плотного результата, потребует обработки после литья, что увеличивает время цикла и стоимость.
Стоимость пресс-форм для литья под высоким давлением может исчисляться десятками тысяч, тогда как стоимость прецизионных инструментов для литья обычно составляет лишь небольшую часть этой суммы. Но цена за штуку прецизионного литья выше из-за более медленного цикла и большего количества ручной обработки. Вот почему годовой прогноз объема так важен.
Контроль качества литых металлических деталей: важные точки контроля
Проверка размеров, неразрушающий контроль и сертификация материалов — это три показателя качества, которые отделяют надежного поставщика отливок от непоследовательного.
При проверке размеров используются измерительные системы и датчики КИМ для проверки соответствия критических характеристик чертежу. Неразрушающий контроль проверяет наличие внутренней пористости и трещин с использованием рентгеновских, проникающих или ультразвуковых методов. Осмотр поверхности подтверждает, что видимые дефекты и шероховатость находятся в допустимых пределах. Сертификация материалов включает химический состав и механические свойства каждой партии.
Кокосили протокол испытаний качества охватывает прецизионные измерения и различные методы контроля для удовлетворения вышеуказанных требований к размерам и материалам.
Как выбрать поставщика литых металлических деталей: контрольный список закупок
Прежде чем сравнивать цены за деталь, оцените диапазон технологических процессов поставщика, возможности контроля и возможности вторичной обработки. Поставщик, не имеющий таких возможностей, просто перейдет к субподряду, и вы потеряете отслеживаемость.
- Убедитесь, что процесс литья соответствует вашим требованиям по объему и допускам.
- Проверка внутреннего инспекционного и испытательного оборудования
- Проверьте производительность вторичной обработки и чистовой обработки.
- Запросите сертификаты на материалы и отслеживание партий.
- Уточнить условия владения, обслуживания и хранения инструмента.
Поставщик, который управляет как установкой прецизионного литья, так и станком с ЧПУ, может обработать всю деталь от литья до готовой детали. В Кокосили, литые металлические детали перейдите от литейного завода к механической обработке с ЧПУ под одной крышей.
Спросите у поставщика, кто будет выполнять второстепенные операции. Поставщик, обладающий собственными возможностями ЧПУ, сохраняет контроль над окончательными допусками. Если обработка передается на аутсорсинг, поставщик отливок не может нести ответственность за проблемы с посадкой, которые возникают в дальнейшем.
Часто задаваемые вопросы
В чем разница между литыми металлическими деталями и механически обработанными металлическими деталями?
Литые детали придают форму, близкую к чистой, путем заливки расплавленного металла в форму. Обработанные детали вырезаются из цельного материала. Литье подходит для сложной внутренней геометрии и больших объемов, а механическая обработка обеспечивает более жесткие допуски для простых форм.
Какие материалы используются для изготовления литых металлических деталей?
Распространенными вариантами являются алюминиевые сплавы, цинк, нержавеющая сталь, углеродистая сталь и суперсплавы на основе никеля. Выбор сплава зависит от веса, тепловых требований, коррозионной стойкости и рабочей температуры.
Как выбрать между литьем под высоким давлением и точным литьем?
Объем и материал являются двумя решающими факторами. Литье под высоким давлением подходит для крупногабаритных деталей из алюминия и цинка. Прецизионное литье подходит для небольших партий и компонентов из нержавеющей стали или суперсплавов. Поставщик, использующий оба процесса, может порекомендовать лучший маршрут.
Какие допуски можно ожидать от литых металлических деталей?
Литье под высоким давлением выдерживает от /-0,1 до /-0,3 мм в литом состоянии. Прецизионное литье выдерживает от /-0,05 до /-0,2 мм критических размеров. Вторичная обработка доводит характеристики до /-0,01 мм.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8