English
 русский
 عربى

Литье металлических деталей: практическое руководство по выбору процесса для OEM-покупателей
Контент
- 1 Как изготавливаются литые металлические детали: от формы до готовой детали
- 2 Литье под высоким давлением или прецизионное литье: что подойдет вашему объему?
- 3 Как оценить поставщика литейных металлических деталей
- 4 Распространенные дефекты литья и способы их выявления при проверке
- 5 Риски цепочки поставок при закупках литых металлических деталей
- 6 Часто задаваемые вопросы: Литье металлических деталей
В этой статье рассматриваются практические решения, связанные с литьем металлических деталей: что влияет на качество, как выбор процесса влияет на стоимость и допуски, а также как оценить поставщика отливки, прежде чем переходить к использованию оснастки.
Как изготавливаются литые металлические детали: от формы до готовой детали
Литая металлическая деталь изготавливается в три этапа: подготовка оснастки, литье металла и послелитьевая обработка. На каждом этапе вводятся переменные, которые определяют, соответствует ли конечная деталь допуску чертежа.
Подготовка оснастки начинается с проектирования пресс-формы. Геометрия литейной матрицы определяет форму детали, скорость охлаждения и то, как расплавленный металл заполняет полость. При литье под высоким давлением полость матрицы обрабатывается с допуском /-0,01 мм, поскольку каждая отлитая деталь наследует точность матрицы. При точном литье восковой рисунок и керамическая оболочка определяют качество поверхности и точность размеров.
Литье металла происходит, когда сплав плавится при контролируемой температуре и попадает в полость. Для алюминиевого сплава А380 типичная температура заливки при литье под давлением составляет от 660 до 700 градусов Цельсия. Скорость охлаждения напрямую влияет на структуру зерна и механические свойства, такие как прочность на разрыв и твердость.
Обработка после литья включает в себя снятие литника, термообработку, чистовую обработку поверхности, обработку на станке с ЧПУ, где это необходимо, и окончательную проверку. В Suzhou Kokosili International Trading Co., Ltd. завод прецизионного литья площадью 10 000 квадратных метров поддерживает все три этапа, а отдельный завод по сборке станков с ЧПУ площадью 9 000 квадратных метров выполняет второстепенные прецизионные работы, необходимые для многих литых деталей.
Литье под высоким давлением или прецизионное литье: что подойдет вашему объему?
Литье под высоким давлением позволяет производить большие объемы деталей из алюминия и цинка с быстрым циклом, а прецизионное литье обеспечивает сложные формы и более жесткие допуски для стали и суперсплавов.
Литье под высоким давлением
В ходе этого процесса расплавленный металл впрыскивается в стальную матрицу под давлением от 10 до 100 МПа. Время цикла варьируется от 30 секунд до 2 минут для мелких деталей, что делает его самым дешевым вариантом для годовых объемов, превышающих 10 000 штук. Компромиссом является свобода проектирования: сердечники, подрезы и стенки толщиной менее 1,0 мм изготовить сложно. Этот процесс чаще всего используется для изготовления алюминиевых автомобильных компонентов и компонентов новой энергетики.
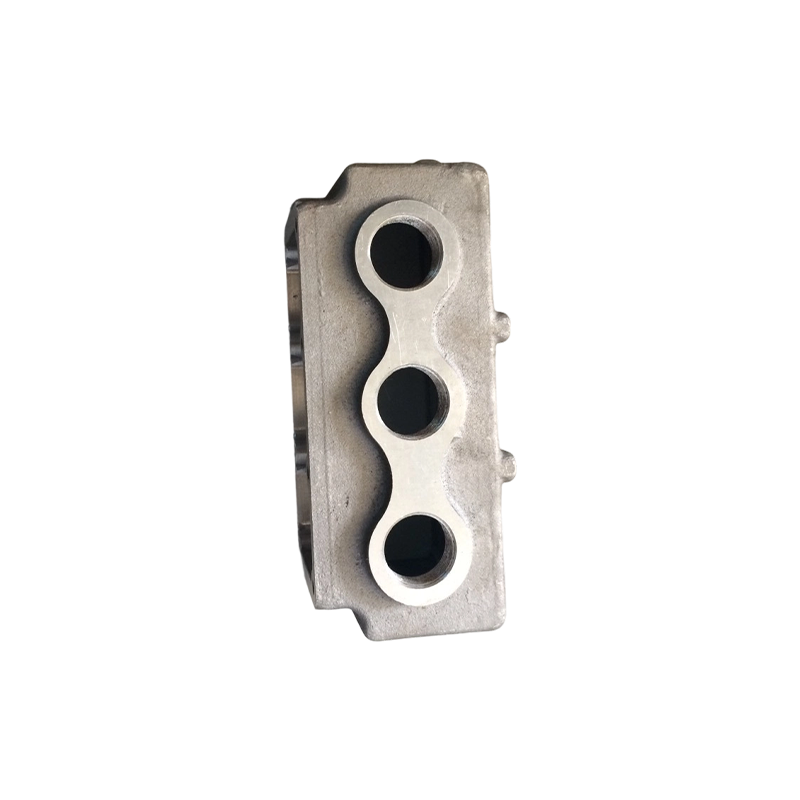 Литье под высоким давлением для серийного производства легких деталей При литье под высоким давлением расплавленный металл впрыскивается в стальную матрицу под давлением 10–100 МПа, что позволяет сократить время цикла от 30 секунд до 2 минут. Идеально подходит для объемов производства более 10 000 штук, подходит для алюминиевых автомобильных компонентов и компонентов новой энергетики с тонкими стенками и гладкими поверхностями. Посмотреть продукт →
Точное литье
Точное литье, также называемое литьем по выплавляемым моделям, создает восковую модель и покрывает ее керамикой, образуя оболочку, затем расплавляет воск и заливает полость металлом. Он обрабатывает сложные геометрические формы и производит почти чистые формы с шероховатостью поверхности от 3,2 до 6,3 Ra и допусками /-0,025 мм. Этот процесс медленнее, поэтому он подходит для небольших объемов и деталей, изготовленных из нержавеющей стали, титана и сплавов на основе никеля, где обработка цельного прутка приведет к перерасходу материала и увеличению затрат.
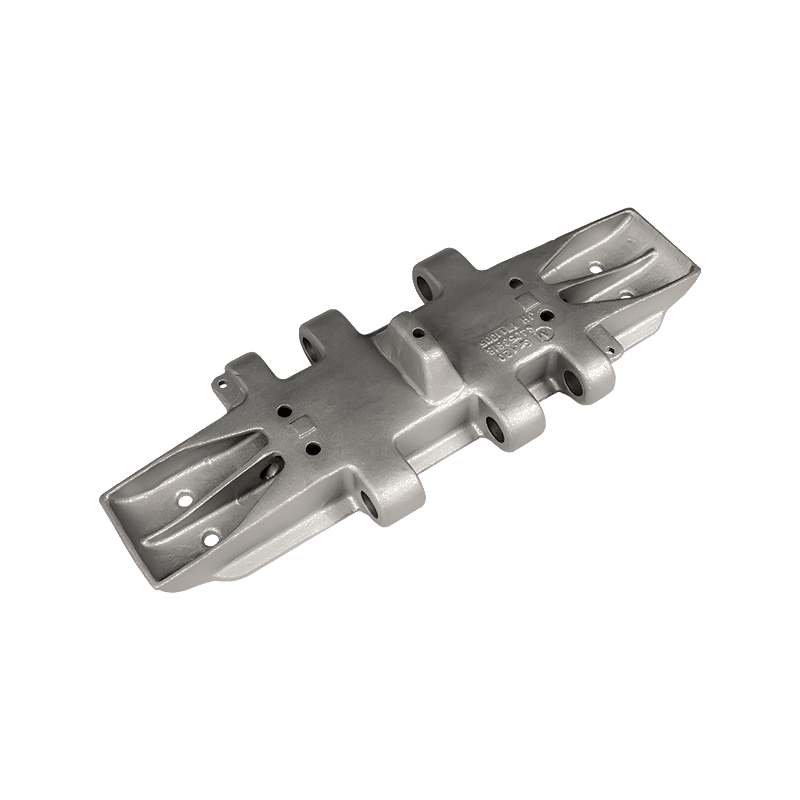 Прецизионное литье сложной геометрии и труднообрабатываемых сплавов Точное литье creates near-net shapes with tolerances of /-0.025mm and surface finishes of 3.2–6.3 Ra. Best for lower volumes of stainless steel, titanium, or nickel-based alloys where machining from solid bar would waste material. Посмотреть продукт →
| Параметр | Литье под высоким давлением | Точное литье |
| Достижимая толерантность | /-0,05 до 0,1 мм | /-0,025 to 0.05 mm |
| Типичная толщина стенки | от 1,0 до 5,0 мм | от 0,5 до 3,0 мм |
| Диапазон материалов | Алюминий, цинк, магний | Сталь, нержавеющая сталь, титан, суперсплавы |
| Годовой объем соответствует | 10 000 pieces | От 100 до 10 000 штук |
| Относительная стоимость инструмента | Высокий | Средний |
| Относительная стоимость за деталь | Низкий | Средний |
Типичные диапазоны допусков в зависимости от процесса литья
Измеряется в миллиметрах. Меньшее значение означает более жесткий допуск.
Как оценить поставщика литейных металлических деталей
Оценивайте поставщика литых металлических деталей по трем параметрам: возможности процесса, инфраструктура контроля качества и надежность доставки.
- Возможности процесса: использует ли поставщик конкретный метод литья, который нужен вашей детали? Некоторые поставщики занимаются только литьем под давлением, в то время как другие включают в себя точное литье, ковку и порошковую металлургию под одной крышей.
- Инфраструктура контроля качества: спросите, использует ли завод ШМ, рентгеновский контроль, спектральный анализ и гидравлические испытания. Поставщик, который рассматривает проверку как отдельный отдел, а не окончательную проверку, выявляет дефекты еще до того, как они доберутся до вас.
- Надежность доставки: проверьте, использует ли поставщик систему управления заказами. Планирование производства, связанное с ERP, и интеллектуальное складирование снижают риск срыва сроков поставки, особенно когда отлитые детали требуют обработки на станке с ЧПУ после литья.
Дефект пористости в аэрокосмическом компоненте или детали медицинского устройства не является проблемой затрат; это проблема с отзывом. Тестирование качества должна быть промежуточным этапом между литьем и механической обработкой, а не второстепенной мыслью в конце производственной линии.
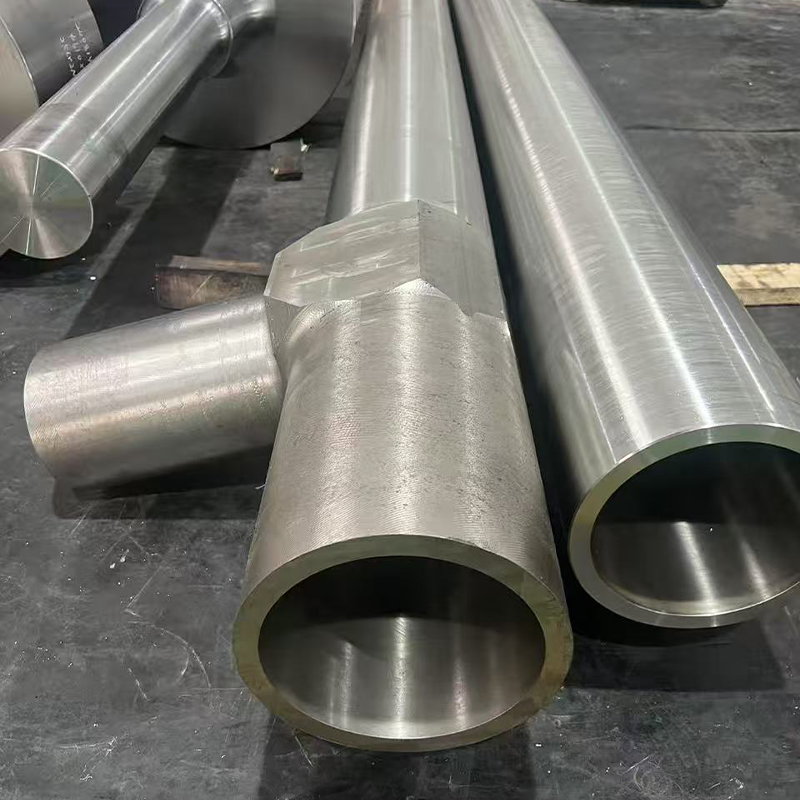 Компоненты для аэрокосмической отрасли с сертифицированным качеством и отслеживаемостью Компоненты аэрокосмической отрасли рассчитаны на работу при температуре от -60°C до 300°C и срок службы более 10 000 часов. Контроль качества отливки перед механической обработкой с возможностью отслеживания партий плавки и записей проверок для критически важных применений. Посмотреть продукт →
Один практический ориентир: в Сучжоу Кокосили расценки подкрепляются документацией по конкретному процессу, поскольку компания разделяет литье, механическую обработку и контроль на независимые производственные ячейки. Эта структура позволяет покупателю отслеживать каждую отлитую деталь до ее партии расплава и протокола проверки.
Распространенные дефекты литья и способы их выявления при проверке
Пористость, усадка и отклонения размеров являются тремя наиболее распространенными дефектами литых металлических деталей, и каждый из них выявляется разными методами контроля.
| Дефект | Типичная причина | Метод проверки |
| Пористость | Захваченный газ или воздух в полости | Рентгеновский контроль, вакуумный тест |
| Усадка | Путь подачи затвердевания заблокирован | Ультразвуковой контроль, анализ поперечного сечения |
| Отклонение размеров | Износ штампа, изменение температуры | Измерение КИМ |
| Шероховатость поверхности | Деградация поверхности формы | Профилометр поверхности |
Ключевым моментом является то, где происходит проверка. Поставщики отливок, которые проводят проверку после всей обработки, медленнее выявляют проблемы. Лучшим подходом является проверка в процессе производства: проверка размеров первого изделия, контроль температуры разливки и отбор проб из каждой партии отливки перед переходом к обработке на станке с ЧПУ.
Наши производственные возможности литье и механическая обработка выполняются в рамках единой системы качества, что означает, что проверка может проводиться между литьем и механической обработкой, а не после того, как готовая деталь уже стоила вам денег.
Риски цепочки поставок при закупках литых металлических деталей
Закупка литых металлических деталей сопряжена с тремя различными рисками: блокировка инструмента, нестабильность сроков поставки материала и потеря качества.
- Привязка инструмента: после того, как литейная форма изготовлена, смена поставщика означает, что нужно начинать все сначала. Защитите себя, просмотрев конструкцию инструмента вместе с поставщиком до того, как будет вырезана матрица, и подтвердите, кому принадлежит файл с инструментами.
- Нестабильность времени поставки материала: литейные сплавы, такие как алюминий A380, ADC12 и 6061, приобретаются на вес. Колебания цен на металлы могут быть смягчены положениями о надбавке за сырье. Спросите поставщика, как он с этим справляется.
- Уход от качества: одна партия бракованных литых деталей может привести к остановке сборочной линии. Определите протокол проверки и процесс корректирующих действий в заказе на поставку.
Рекомендуемая последовательность взаимодействия с поставщиками
Перед запросом ценового предложения поделитесь 3D-моделью и необходимыми критериями проверки.
Ознакомьтесь с рекомендуемым процессом литья и конструкцией оснастки вместе с поставщиком.
Проведите проверку первого изделия и утвердите образец перед серийным производством.
Установите частоту отбора проб партий и правила сообщения о дефектах.
Часто задаваемые вопросы: Литье металлических деталей
В чем разница между литьем и ковкой?
Литые металлические детали формируются путем заливки расплавленного металла в форму, а кованые детали изготавливаются путем сжатия нагретого металла ниже температуры плавления. Литье обеспечивает сложную внутреннюю геометрию. Ковка позволяет получить более плотную структуру зерен и более прочные детали для работы с высокими нагрузками.
Когда мне следует выбрать точное литье вместо обработки на станке с ЧПУ?
Выбирайте прецизионное литье, когда деталь имеет сложную внутреннюю геометрию, большой объем материала будет потрачен впустую при обработке цельного прутка или такие сплавы, как нержавеющая сталь или титан, трудно поддаются обработке. Если деталь представляет собой простой блок или вал с жесткими допусками, обработка на станке с ЧПУ обычно более практична.
Какого допуска можно добиться при литье металлических деталей?
Литье под высоким давлением typically holds /-0.05 to 0.1mm. Precision casting holds /-0.025 to 0.05mm. Sand casting holds /-0.5 to 1.0mm. If tighter tolerances are needed, the part can be post-machined.
Как объем отливки влияет на себестоимость единицы продукции?
Стоимость оснастки фиксирована, поэтому больший годовой объем распределяет ее на большее количество деталей. При изготовлении 1000 штук инструмент может составлять от 40 до 50% общей стоимости детали. При производстве 50 000 штук затраты на оснастку обычно падают ниже 10 %, и время цикла становится доминирующим фактором затрат.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8