English
 русский
 عربى

Пятиосевая обработка рабочего колеса: процесс, допуски и контроль качества
Контент
Крыльчатка компрессора турбокомпрессора может вращаться со скоростью до 180 000 об/мин. Каждая лопасть на этом колесе должна иметь профиль микронного уровня, иначе аэродинамическая эффективность рухнет. Пятиосевая обработка рабочего колеса — единственный практический способ добиться такой геометрии. В этой статье рассматривается процесс, параметры, определяющие успех, и почему работа крыльчатки рассматривается как отдельный класс точного производства.
Одна установка, одна точка отсчета, одна непрерывная система координат. Таким образом, пятиосная обработка обеспечивает допуск геометрии лопаток рабочего колеса, который невозможно повторить при трехосном производстве.
Пятиосевая обработка рабочего колеса – единственный способ правильно нарезать лопатки
Для рабочих колес требуется пятиосная обработка, поскольку геометрия лопаток включает в себя скрученные и подрезанные поверхности, до которых трехосный шпиндель не может добраться.
Рабочее колесо — это не простой диск с прямыми лопатками. Рабочие колеса современных компрессоров и турбокомпрессоров имеют закрученные, стреловидные назад лопатки, соединенные со ступицей через плотный корневой буртик. Пространство между соседними лезвиями узкое, но основание лезвия изгибается под лезвием. Трехосный станок приближается с одного фиксированного направления, поэтому он не может обрабатывать эти области подрезов без нескольких шагов репозиционирования.
Добавляя две поворотные оси, пятиосный обрабатывающий центр ориентирует режущий инструмент относительно лезвия под любым углом. Эта возможность меняет процесс тремя конкретными способами. Во-первых, это устраняет необходимость менять положение заготовки для каждой стороны лезвия. Во-вторых, это позволяет инструменту поддерживать постоянный угол подъема по всему лезвию, что обеспечивает гораздо лучшее качество поверхности. В-третьих, это значительно упрощает контроль устойчивости тонкостенных материалов, поскольку инструмент можно наклонять, чтобы уменьшить отклонение.
Например, типичное рабочее колесо имеет от 8 до 10 лопастей с зазором между ними от 4 до 6 мм. При трехосной обработке корпус инструмента может столкнуться с соседними лезвиями, что приводит к снижению скорости подачи и образованию бракованных деталей. При пятиосной обработке фреза наклоняется и ориентируется таким образом, чтобы корпус инструмента не касался соседнего лезвия, в то время как режущая кромка оставалась в контакте. В этом разница между деталью, прошедшей проверку, и деталью, отправляемой в мусорный бак.
Измеримая разница между трехосной и пятиосной обработкой крыльчатки не просто велика. Это повторяемость всей производственной партии.
Последовательность обработки пятиосного рабочего колеса
Последовательность обработки рабочего колеса соответствует последовательному порядку. Каждый шаг нацелен на конкретную геометрическую особенность, и его нельзя пропускать.
- Подготовка заготовки и зажим: Сырьевой материал, будь то пруток, кованая заготовка или литая заготовка, проверяется и зажимается в пятиосном зажиме. Поворотный стол открывает обе стороны колеса.
- Выравнивание заготовки посредством зондирования: Датчик станка касается контрольных точек на заготовке, чтобы установить систему координат. Это очень важно, поскольку лопасти рабочего колеса обрабатываются с жесткими допусками с самого первого разреза.
- Черновая обработка каналов лезвий: Черновая фреза большого диаметра удаляет основную часть материала с небольшим шагом. Каналы подвергаются черновой обработке до постоянного смещения от окончательной поверхности, оставляя припуск от 0,3 до 0,5 мм.
- Получистовая обработка: Меньшая сферическая фреза очищает оставшуюся заготовку равномерным проходом. Это корректирует неравномерное напряжение и подготавливает поверхность лезвия к чистовому проходу.
- Обработка профилей лопаток: Концевая фреза со сферическим концом движется по пятиосевой траектории по всей поверхности лезвия. Ось инструмента наклонена, чтобы точка контакта находилась на вершине фрезы, обеспечивая наилучшую геометрию поверхности. Скорость шпинделя и подача уменьшаются, чтобы избежать вибрации.
- Обработка ступицы и галтели: Поверхность ступицы и скругление основания лопатки обрабатываются за отдельный проход. Здесь используются инструменты малого радиуса, поскольку до скругления труднее всего добраться.
- Удаление заусенцев и динамическая балансировка: После механической обработки деталь зачищается и при необходимости балансируется. Дисбаланс рабочего колеса создает вибрацию, которую нельзя допустить в высокоскоростном компрессоре.
Вся последовательность связана одним принципом: рабочее колесо должно быть изготовлено из одной заготовки, за один установ, с использованием одной и той же контрольной точки. Именно это делает пятиосную обработку рабочего колеса такой эффективной.
Инструменты, используемые для обработки рабочего колеса, так же важны, как и сама машина. Типичным выбором для чистовой обработки является концевая фреза со сферическим концом диаметром 6 мм и геометрией с двумя канавками. Инструмент должен быть коротким и жестким, потому что даже несколько микрон отклонения фрезы проявятся как ошибка отслеживания поверхности лезвия. Предпочтителен твердый сплав с покрытием AlTiN или TiAlN для титана и инконеля. Державки инструмента также имеют значение: гидравлические или термозажимные держатели обеспечивают концентричность и жесткость, необходимые для соблюдения допуска 0,01 мм.
Каждый шаг в последовательности обработки рабочего колеса имеет значение. Пропуск правильной процедуры измерения или использование неправильного держателя инструмента приводит к получению деталей, которые выглядят правильно, но не проходят проверку геометрии лезвия.
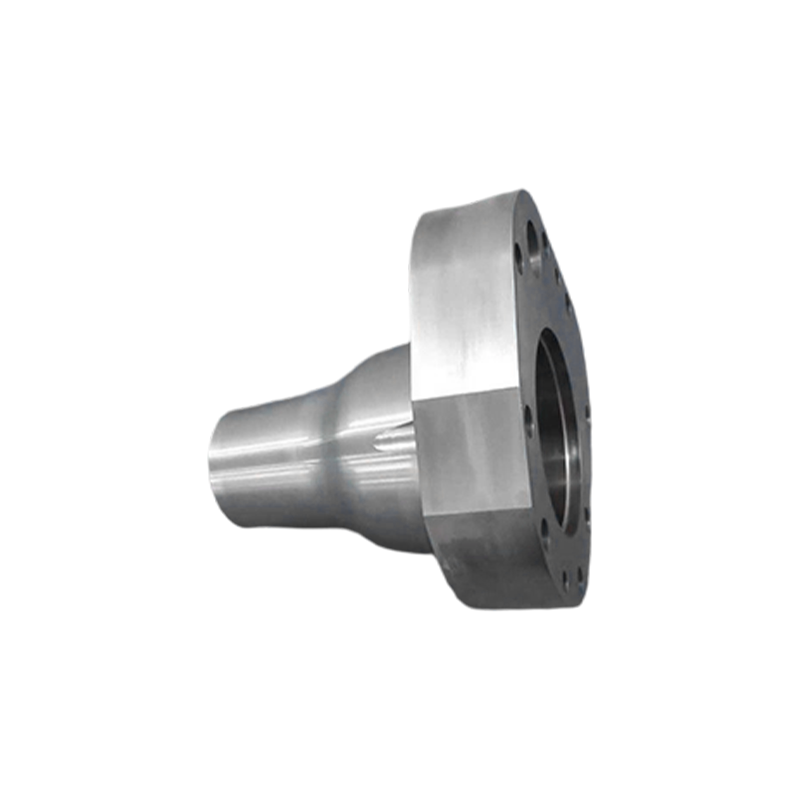 Прецизионная обработка лопастей рабочего колеса Прецизионная обработка обеспечивает точность размеров на уровне микрометра и гладкую поверхность, что крайне важно для того, чтобы лопасти рабочего колеса соответствовали строгому контролю геометрии и обеспечивали надежную работу в сложных условиях эксплуатации. Посмотреть продукт →
Требования к выбору материала и допускам
Материал пятиосного рабочего колеса напрямую связан с рабочей средой. Независимо от того, насколько способен станок, титан и инконель не будут обрабатываться так же, как алюминий.
| Материал | Типичное рабочее колесо | Сложность обработки | Достижимая толерантность |
| Алюминий 7075 | Компрессор турбокомпрессора | Низкий | 0,01 мм |
| Титан Ти-6Ал-4В | Аэрокосмический компрессор | Высокий | 0,02 мм |
| Инконель 718 | Газовая турбина | Очень высокий | 0,02 мм |
| нержавеющая сталь 17-4 PH | Высокий-pressure pump | Средний | 0,015 мм |
Титан является важным примером. Удельная сила резания Ti-6Al-4V примерно в три раза больше, чем у алюминия, а его теплопроводность составляет всего 7 Вт/мК по сравнению со 120 Вт/мК у алюминия. Такая низкая проводимость удерживает тепло в зоне резания, поэтому обработка пятикоординатным рабочим колесом должна осуществляться с более низкими скоростями резания, жесткими держателями инструмента и большим количеством охлаждающей жидкости. Inconel 718 еще больше концентрирует тепло, для чего часто требуются керамические вставки или твердосплавные пластины с покрытием.
Если комбинация материала и фрезы неправильная, никакая стратегия CAM не сможет спасти деталь. Выбор материала – это первое место, где программа обработки рабочего колеса может пойти не так.
Допуски также зависят от материала. На алюминиевой крыльчатке турбокомпрессора 0,01 мм можно надежно добиться при исправном пятиосном станке. На титановых крыльчатках для аэрокосмической отрасли практический допуск смещается до 0,02 мм, поскольку отклонение заготовки и износ инструмента сложнее контролировать. Та же закономерность применима и к качеству поверхности: Ra 0,4 микрона — стандартный целевой показатель для алюминия, а Ra 0,8 микрона — реалистичный целевой показатель для титана. Для пятиосевой обработки рабочего колеса в аэрокосмические приложения , это цифры, по которым постоянно оцениваются магазины.
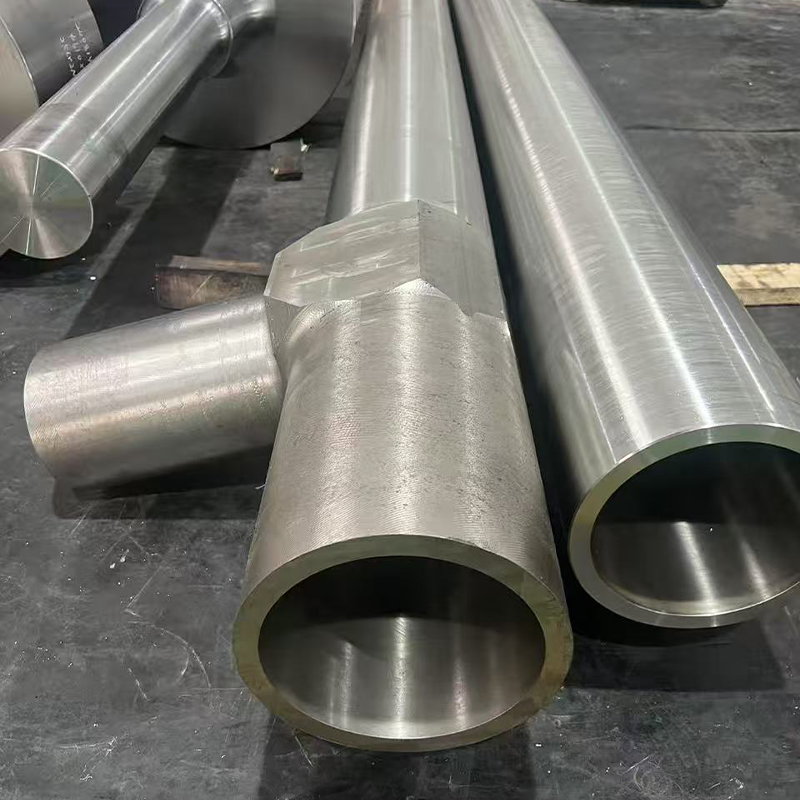 Компоненты аэрокосмической отрасли для пятиосной обработки крыльчаток Компоненты аэрокосмической отрасли, изготовленные из титана или алюминия, требуют определенных допусков и обработки. Эти детали обеспечивают надежную работу в экстремальных условиях, обеспечивая высокоточную пятиосную обработку рабочего колеса. Посмотреть продукт →
Контроль качества пятиосной обработки рабочего колеса
Каждое рабочее колесо, покидающее прецизионную мастерскую, должно пройти три независимых проверки, прежде чем оно станет пригодным для использования.
Сначала координатно-измерительные машины проверяют положение лезвий. КИМ исследует стратегические точки на каждом лезвии и сравнивает фактическое положение с моделью САПР. Для пятиосного рабочего колеса измеренные значения должны оставаться в пределах диапазона допуска по всей лопасти, а не только на кончике.
Во-вторых, проверка шероховатости поверхности подтверждает, что отделка соответствует требованиям Ra. Более высокая шероховатость поверхности лопаток рабочего колеса увеличивает потери на трение и может значительно снизить эффективность. На ступени компрессора изменение поверхности лопаток с Ra 0,4 на Ra 1,6 может снизить адиабатический КПД более чем на 1 процент.
Между рабочим колесом и клиентом стоят три проверки: проверка КИМ, проверка шероховатости поверхности и динамическая балансировка.
В-третьих, динамическая балансировка необходима для всех высокоскоростных рабочих колес. Дисбаланс, превышающий несколько грамм-миллиметров, создает преобладающую вибрацию при 180 000 об/мин. Балансировка выполняется на динамическом балансировочном станке, и типичные целевые значения составляют около 1,0 грамм-мм на ротор или меньше, в зависимости от применения. процесс тестирования качества является частью стандартного потока для этих компонентов.
Каждое рабочее колесо также должно быть прослеживаемым. Записи о партии включают номер партии материала, версию программы ЧПУ, данные траектории инструмента и измеренную геометрию лезвия. Такая отслеживаемость — единственный способ доказать, что деталь была произведена в соответствии с требуемым стандартом, что является жестким требованием в цепочках поставок в аэрокосмической и автомобильной промышленности.
Термическая стабильность всего станка является скрытым фактором качества рабочего колеса. Пятиосевой обрабатывающий центр, не прошедший термическую стабилизацию, будет производить лезвия, которые в течение дня смещаются на несколько микрон. По этой причине цеха по производству крыльчаток часто отслеживают температуру шпинделя и температуру окружающей среды в рамках плана управления.
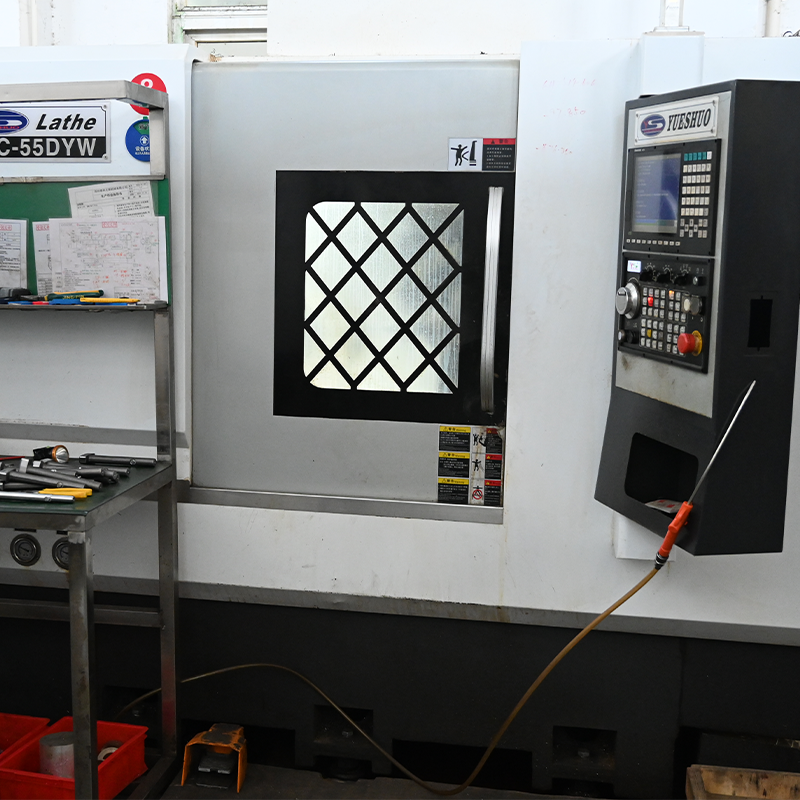 Оборудование числового контроля термической стабильности Оборудование числового управления с термической стабильностью предотвращает смещение лопастей с течением времени, обеспечивая стабильное качество рабочего колеса. Надежные станки с ЧПУ поддерживают точность во время длительных производственных циклов, уменьшая отклонения в размерах. Посмотреть продукт →
Часто задаваемые вопросы
Пятиосевая обработка рабочего колеса является отраслевым стандартом для любого рабочего колеса с числом лопастей более шести и зазором между лопатками менее 8 мм.
Какова минимальная толщина лопатки, достижимая при пятиосной обработке рабочего колеса?
Современный пятиосевой обрабатывающий центр позволяет обрабатывать алюминиевые рабочие колеса шириной всего 0,8 мм, сохраняя при этом стабильное качество кромок. Для титана практическая минимальная толщина лезвия обычно составляет 1,2 мм, поскольку заготовка больше отклоняется под действием силы резания. Ниже этих пределов кончики лезвий склонны к вибрированию и разрушению поверхности.
Можно ли обработать рабочее колесо с помощью трехкоординатного станка с ЧПУ?
Да, но только для крыльчаток с очень простыми прямыми лопатками и широкими каналами. Для типичного компрессора с 8 или 10 лопастями или рабочего колеса турбонагнетателя с скрученной геометрией лопаток с подрезом трехосная обработка не может охватить все области без нескольких настроек, и поверхности лопаток не будут соответствовать требуемой чистоте. Вот почему пятиосевая обработка стала стандартом.
Каково типичное время цикла обработки пятиосного рабочего колеса?
Изготовление небольшой крыльчатки турбокомпрессора диаметром 60 мм на современном пятикоординатном обрабатывающем центре занимает от 35 до 50 минут. Изготовление титанового аэрокосмического колеса диаметром более 200 мм может занять от 2 до 4 часов, поскольку скорость резания ниже, а чистовые проходы более длительны.
Сопутствующие товары


Свяжитесь с нами
Следуйте за нами
Быстрые ссылки
Серия продукции
Свяжитесь с нами
Мобильный: +86-18015435510
Мобильный: +86-18013715311
Электронная почта: [email protected]
whatsApp : +86-18118195312
Адрес: г. Чаншу, г. Синьчжуань, ул. Цайюньсян, д. 8